El recocido del vidrio reduce la tensión interna que puede acumularse a medida que una botella se enfría tras su moldeado. La fábrica controla el ciclo de calentamiento y enfriamiento para reducir esta tensión antes de que la botella pase a la manipulación habitual. Esta guía explica cómo funciona el recocido del vidrio, por qué son importantes la temperatura y el tiempo, y en qué se diferencia del templado.
¿Qué es el recocido del vidrio?
El recocido del vidrio es un tratamiento térmico que se lleva a cabo una vez que el vidrio ha sido moldeado. Reduce la tensión residual, es decir, las fuerzas de compresión y tracción que pueden permanecer en el interior del vidrio tras su enfriamiento. Una botella puede presentar estas fuerzas incluso cuando su superficie parece lisa y su forma parece correcta.
Durante el tratamiento, el vidrio se mantiene a una temperatura adecuada durante el tiempo suficiente para que esa tensión se relaje. A continuación, se enfría a un ritmo controlado para evitar que se vuelva a acumular un exceso de tensión. La botella conserva su forma durante todo el proceso.
También es posible que veas el término “vidrio recocido” en la descripción de un producto. Esto significa que el vidrio ha sido sometido a dicho tratamiento. Una botella puede ser tanto de vidrio de cal y sosa como de vidrio recocido: «cal y sosa» describe su material, mientras que «recocido» describe cómo se ha procesado.
El Museo del Vidrio de Corning describe el recocido como proceso de enfriamiento controlado. En él se explica que el vidrio que se enfría demasiado rápido puede quedar sometido a una gran tensión y romperse durante el enfriamiento o en su uso posterior.
Por lo tanto, el recocido del vidrio tiene lugar tras la fase de moldeado. El molde da forma a la botella; el tratamiento térmico controlado elimina las tensiones que puede dejar el enfriamiento.
¿Por qué es necesario el recocido de las botellas de vidrio?
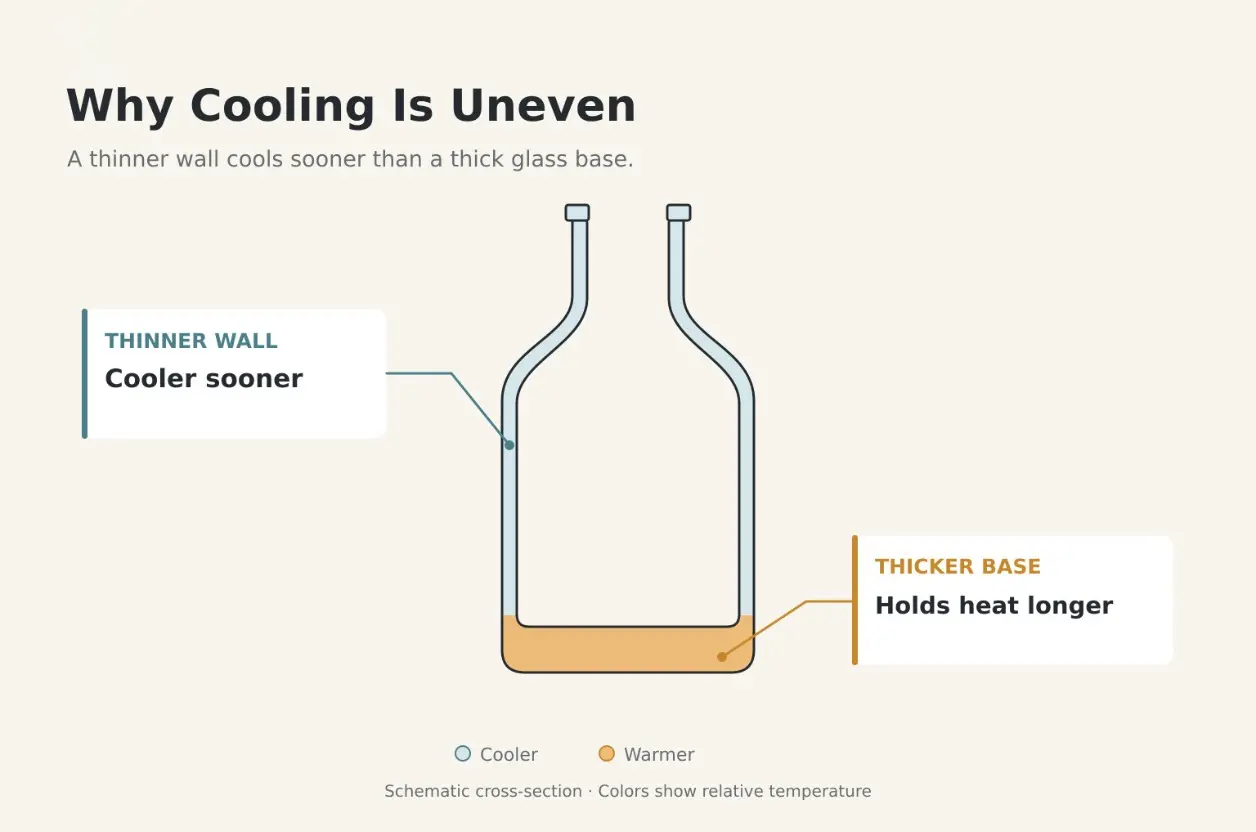
El vidrio se contrae al enfriarse, pero las distintas partes de una botella no se enfrían a la misma velocidad. La superficie pierde calor antes que el vidrio del interior. Las partes más finas también pueden enfriarse antes que las más gruesas.
Por ejemplo, una botella con una base gruesa y paredes laterales más finas retiene más calor en la base. Las partes más frías empiezan a contraerse, mientras que el vidrio más grueso sigue estando más caliente. Como estas partes están unidas entre sí, no pueden contraerse de forma independiente. Cuando el vidrio se endurece, puede quedar tensión residual.
El recocido de las botellas de vidrio controla esta fase del proceso de enfriamiento. Permite que el vidrio libere tensiones mientras su estructura interna aún puede adaptarse. El objetivo es dejar un nivel bajo y aceptable de tensión residual en el envase acabado.
Esto es importante cuando la botella pasa por las fases posteriores de manipulación y uso. Un golpe contra otro objeto provoca un impacto mecánico. Un cambio brusco de temperatura provoca un choque térmico, ya que una parte del vidrio se calienta o se enfría más rápido que otra. Una tensión residual excesiva puede reducir la capacidad de la botella para soportar cualquiera de estas situaciones.
Es posible que los efectos solo se hagan evidentes más adelante. Una botella puede salir de la línea de producción con un aspecto transparente y bien formada, pero agrietarse al someterse a una carga adicional o a un cambio de temperatura. Por lo tanto, el aspecto normal por sí solo dice muy poco sobre la calidad del recocido del vidrio.
La misma necesidad de refrigeración controlada se aplica a botellas de cerveza de cristal y tarros de cristal para alimentos. Cada envase requiere un proceso adaptado a su forma y al grosor del vidrio.
El recocido sigue siendo solo uno de los factores que influyen en la calidad de una botella. Los arañazos en la superficie, los defectos de conformado, la presión excesiva y una manipulación inadecuada también pueden provocar roturas. Cuando una botella se rompe, hay que tener en cuenta estos factores, además de su tensión residual.
¿Cómo funciona el recocido del vidrio?
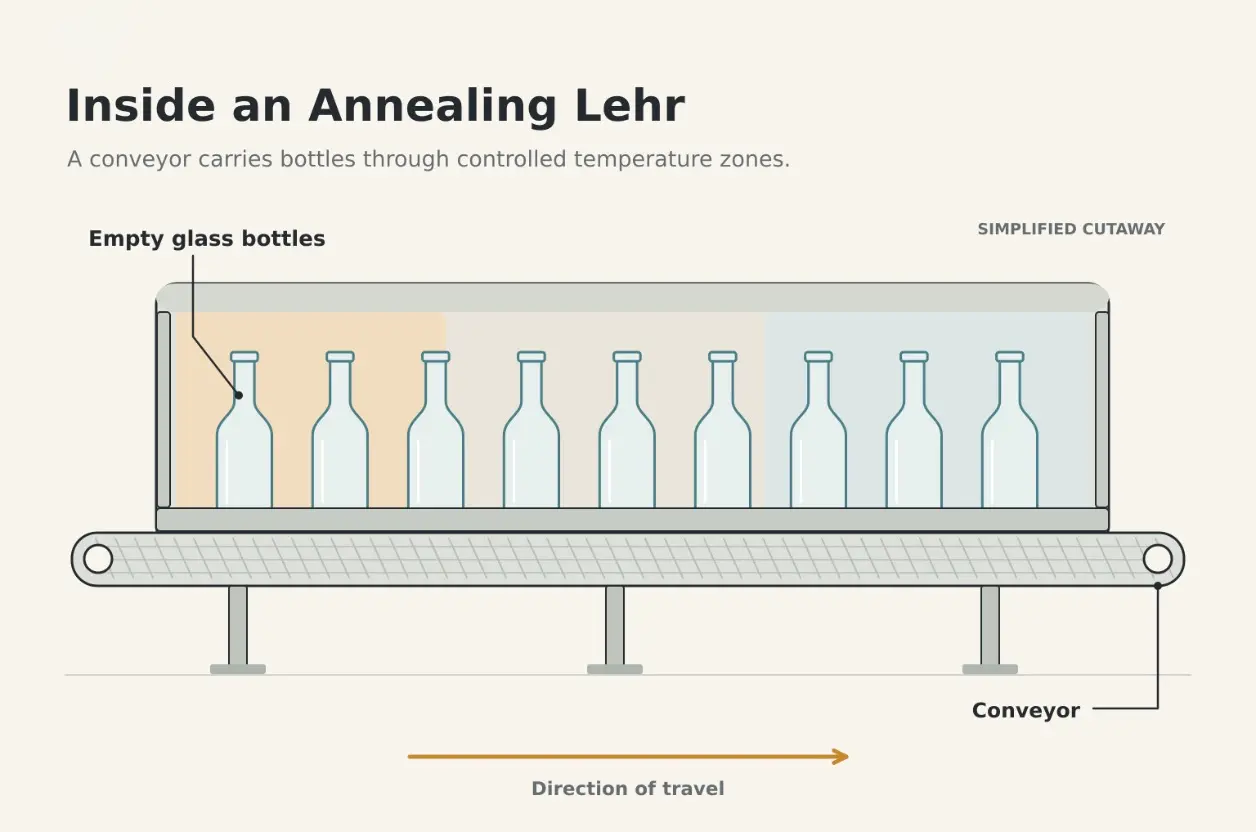
En la producción continua de botellas, los envases calientes pasan de las máquinas de moldeo a un horno de recocido. Se trata de un horno industrial alargado con una cinta transportadora que lleva las botellas a través de zonas de calentamiento y enfriamiento.
Las condiciones cambian a medida que las botellas avanzan por la cinta transportadora. Las primeras zonas proporcionan el calor necesario para el templado. Las zonas posteriores controlan la velocidad a la que se enfría el vidrio. Juntas, crean el perfil de temperatura, es decir, la evolución de la temperatura a lo largo del tiempo.
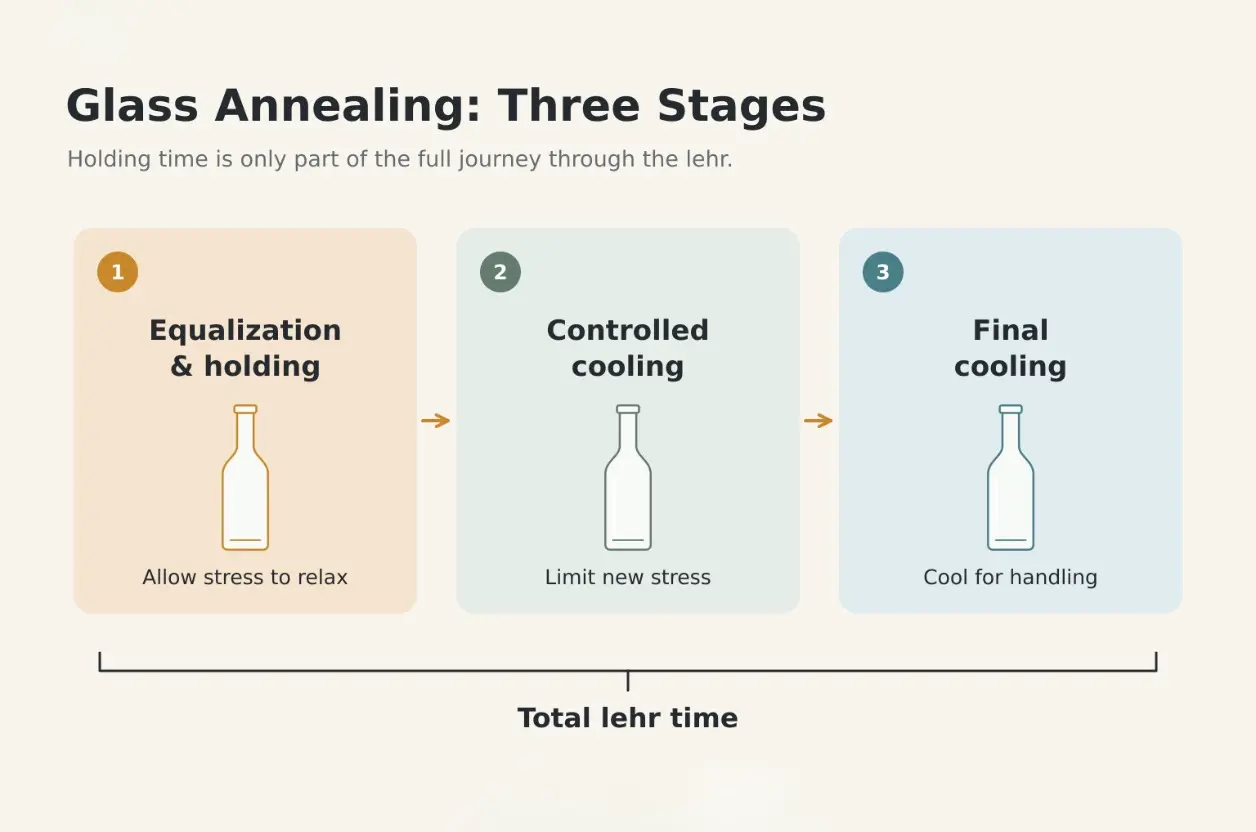
El proceso de recocido del vidrio consta de tres fases principales. En primer lugar, la temperatura en todo el vidrio se uniformiza y la tensión tiene tiempo de disiparse. A continuación, las botellas se enfrían lentamente a través del intervalo crítico antes de pasar a la fase de enfriamiento final.
Equilibrado y mantenimiento de la temperatura
Lo primero es igualar la temperatura de las distintas partes de la botella. Una base gruesa y una pared delgada pueden entrar en el horno de recocido a temperaturas diferentes, por lo que el proceso debe tener en cuenta ambas.
El vidrio se mantiene en condiciones adecuadas mientras se adapta su estructura interna. Este periodo de mantenimiento permite que se liberen las tensiones sin necesidad de volver a fundir la botella ni modificar su forma. El tratamiento debe proporcionar tiempo suficiente para que se adapte toda la sección de vidrio, incluidas sus zonas más gruesas.
Aquí es donde el tiempo de mantenimiento cobra importancia. La superficie puede reaccionar al calor antes que el centro de una sección gruesa. Si se pasa a la siguiente fase del proceso demasiado pronto, puede quedar una diferencia de temperatura considerable dentro de esa sección.
El programa de recocido del vidrio establece la temperatura y el tiempo necesarios para esta fase. A continuación, las botellas pasan a una fase de enfriamiento controlado, cuyo objetivo es evitar que se vuelva a acumular una tensión excesiva.
Enfriamiento controlado a lo largo del rango de recocido
En la siguiente fase se reduce la temperatura, al tiempo que se limita la diferencia entre las partes más calientes y las más frías del vidrio. Esto requiere un cuidado especial, ya que el material pierde capacidad para liberar tensiones.
Hay dos temperaturas de referencia que ayudan a explicar el motivo. En el punto de recocido, la tensión puede relajarse con relativa rapidez. En el punto de deformación más baja, esa relajación es mucho más lenta. Ambos puntos dependen de la composición del vidrio.
El rango de temperaturas entre estos puntos es especialmente importante durante el recocido del vidrio. A medida que la botella se enfría a lo largo de ese rango, el vidrio va perdiendo gradualmente su capacidad de adaptación. La velocidad de enfriamiento debe tener en cuenta este cambio.
Un enfriamiento demasiado rápido puede volver a generar tensiones residuales excesivas, incluso si la fase de mantenimiento anterior fue adecuada. En ese caso, el trabajo realizado durante el calentamiento y el mantenimiento se perdería en parte.
El enfriamiento controlado protege ese resultado. Mantiene las diferencias de temperatura dentro del vidrio lo suficientemente bajas a medida que la estructura se va endureciendo. Una vez que la botella ha superado el rango crítico, puede pasar a la fase final de enfriamiento.
Enfriamiento final
Una vez superado el intervalo crítico, la relajación de tensiones se vuelve mucho más lenta. La tarea principal ahora es enfriar la botella lo suficiente para las siguientes fases de producción, incluidas la manipulación habitual y la inspección.
En este punto, la velocidad de enfriamiento suele poder aumentarse. No obstante, debe adaptarse al recipiente, ya que una gran diferencia de temperatura a través del vidrio puede generar tensiones térmicas temporales y provocar roturas durante el enfriamiento.
Por ejemplo, una sección gruesa puede seguir reteniendo calor aunque su superficie se haya enfriado. El enfriamiento más rápido debe mantenerse dentro de los límites que esa sección pueda soportar. Superar el punto de deformación no hace que la botella sea inmune a los cambios bruscos de temperatura.
Tras el enfriamiento final, la botella puede pasar a la fase de inspección. Para llegar a este punto es necesario seguir un programa completo: la temperatura de mantenimiento, el tiempo a esa temperatura y la velocidad de enfriamiento deben adaptarse al vidrio y al envase.
¿Qué factores influyen en la temperatura y el tiempo de recocido del vidrio?
La temperatura y el tiempo adecuados para el recocido del vidrio dependen del tipo de vidrio, del recipiente y de las condiciones de producción. A Informe de la ONUDI sobre la fabricación de vidrio ofrece un ejemplo de proceso de fabricación de vidrio sodocálcico en el que se alcanzan unos 550 °C antes del enfriamiento controlado. Se trata de un ejemplo de referencia, no de un parámetro fijo para todas las botellas.
Empecemos por el material. Las diferentes composiciones del vidrio presentan distintos puntos de recocido y de deformación. Una temperatura adecuada para una composición puede no serlo para otra, por lo que el recocido del vidrio sodocálcico y el del vidrio borosilicato pueden requerir programas distintos.
El grosor del cristal influye, por tanto, en el tiempo que tardan en calentarse y enfriarse. Una pared fina responde más rápidamente a un cambio en las condiciones del horno. El calor tarda más en atravesar una base gruesa, por lo que esa zona puede necesitar más tiempo para alcanzar una temperatura uniforme.
Por eso tampoco basta con tener en cuenta únicamente la capacidad para determinar el calendario de producción. Dos botellas de 750 ml pueden presentar diferentes espesores de base, distribuciones de las paredes y formas. Aunque contienen la misma cantidad de líquido, el propio vidrio puede comportarse de forma diferente al pasar por el horno de enfriamiento.
El retraso en el calentamiento del vidrio también explica la diferencia entre el ajuste del horno y la temperatura real de la botella. Un controlador mide las condiciones en su sensor. Esto no significa que el centro de cada sección de vidrio grueso haya alcanzado la misma temperatura en ese momento.
Los parámetros de producción deben tener esto en cuenta. La velocidad de la cinta transportadora determina el tiempo que las botellas permanecen en cada zona. La circulación del aire y la disposición de los envases influyen en cómo les llega el calor y cómo se disipa durante el enfriamiento.
Estos factores interactúan entre sí. Modificar el tiempo que se pasa en una zona puede alterar la temperatura de la botella cuando llega a la siguiente. El programa completo debe adaptarse al recipiente a medida que avanza por la línea de producción.
Cuando compares las descripciones del tiempo de recocido del vidrio, comprueba qué incluye cada cifra. Es posible que una se refiera únicamente al periodo de mantenimiento de la temperatura. Otra puede incluir el enfriamiento lento, y una tercera puede describir todo el proceso a lo largo del horno de recocido. Saber a qué etapa se refiere cada cifra hace que estas sean mucho más fáciles de entender.
Recocido y templado del vidrio: ¿cuál es la diferencia?
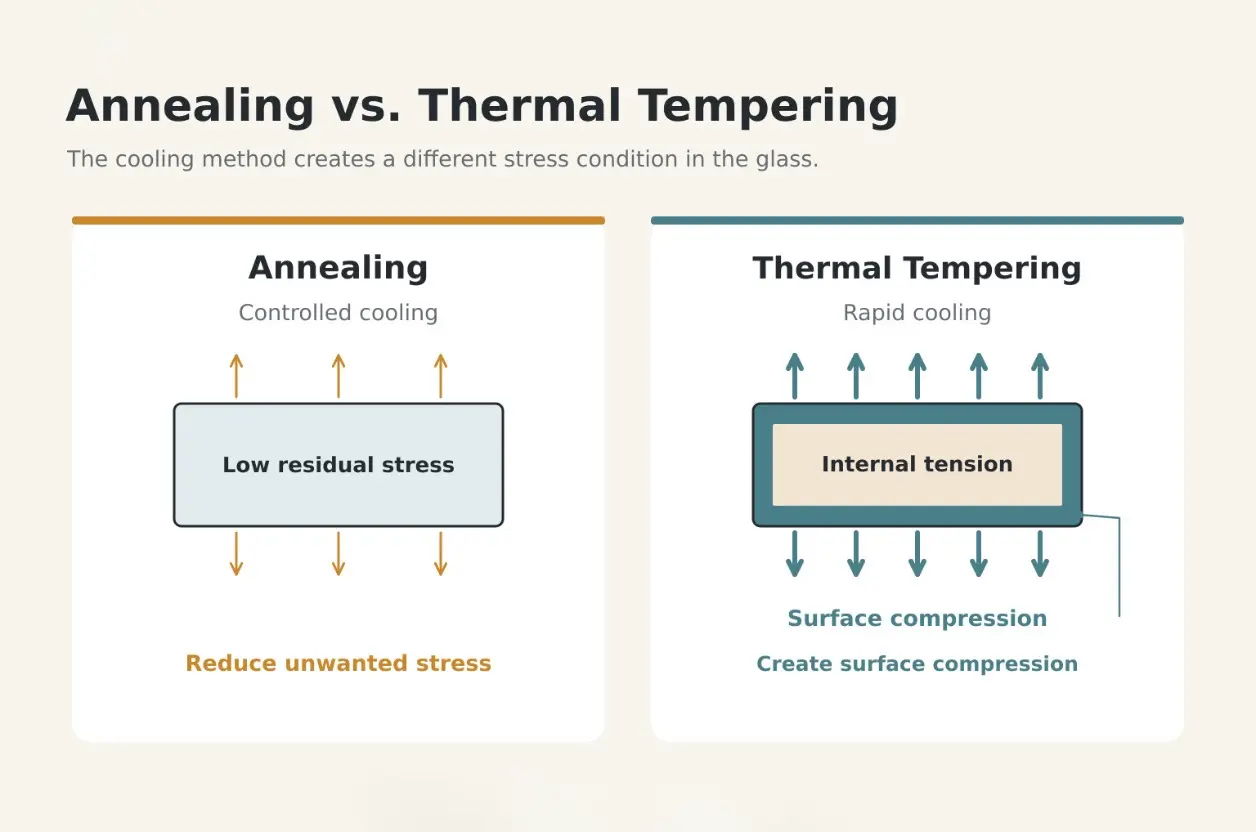
El recocido del vidrio tiene como objetivo dejar un nivel bajo y aceptable de tensión residual. El templado térmico consiste en calentar el vidrio y, a continuación, enfriarlo rápidamente para crear una compresión superficial, con una tensión de equilibrio en el interior del vidrio.
La compresión se refiere a las fuerzas que empujan hacia dentro, mientras que la tensión se refiere a las fuerzas que empujan hacia fuera. La superficie comprimida ayuda al vidrio templado a resistir determinadas cargas. Este resultado difiere de la reducción de tensiones indeseadas mediante el recocido.
Por lo tanto, ambos procesos requieren sistemas de enfriamiento distintos. Durante el recocido, el enfriamiento a lo largo del intervalo crítico se limita cuidadosamente para mantener baja la tensión residual. Durante el templado térmico, el enfriamiento rápido y controlado crea el patrón de tensiones que confiere resistencia.
| Punto de comparación | Recocido | Templado térmico |
|---|---|---|
| Objetivo principal | Reducir las tensiones residuales no deseadas. | Crea un patrón de tensión que te fortalezca. |
| Método de refrigeración | Enfriamiento controlado a lo largo del intervalo de temperaturas críticas. | Enfriamiento rápido y controlado tras el calentamiento. |
| Condición de esfuerzo prevista | Tensión residual baja y aceptable. | Compresión superficial con tensión interna compensatoria. |
| Significado de una botella | Una parte habitual del proceso de fabricación de contenedores. | Un tratamiento específico que debe confirmarse para cada producto concreto. |
En el caso de los envases de vidrio comunes, el recocido es una etapa básica del proceso de fabricación. La indicación de que las botellas de vidrio están «recocidas» significa que se ha llevado a cabo este tratamiento. No se refiere a una composición específica del vidrio ni confirma que las botellas hayan sido templadas.
También hay que tener en cuenta la aplicación a la hora de comparar el vidrio recocido con el templado. El valor de resistencia de un panel plano para la construcción no puede extrapolarse directamente a una botella. La forma de la botella, el grosor de sus paredes, el estado de su superficie y el uso previsto influyen en su rendimiento.
Ni el término “recocido” ni el de “templado” proporcionan por sí solos una clasificación completa de presión o temperatura. En lo que respecta al envasado, la información útil es cómo se comporta una botella concreta en las condiciones para las que está diseñada. El tratamiento, el material y el diseño de la botella contribuyen todos ellos a ese resultado.
Preguntas frecuentes
¿Se puede saber si una botella de cristal está correctamente recocida con solo mirarla?
No. Una superficie lisa y una forma uniforme no revelan la tensión residual que hay en el interior de una botella. La calidad del recocido del vidrio puede evaluarse mediante controles ópticos especializados. ASTM C148 describe el examen polariscópico de los envases de vidrio, que analiza los efectos ópticos asociados a la tensión residual. Una fotografía normal del producto no puede mostrar esto, aunque la botella parezca tener una forma perfecta.
¿El recocido puede eliminar las burbujas o reparar las grietas?
No. El recocido normal del vidrio reduce la tensión interna al tiempo que mantiene la forma original de la botella. No elimina las burbujas ni une las partes de vidrio agrietadas. Esos cambios requerirían condiciones diferentes a las del recocido habitual de las botellas. Una botella agrietada debe descartarse, incluso si ha pasado por un horno de recocido. Este mismo tratamiento no puede corregir un cuello mal formado ni un grosor de pared inadecuado.
¿Las botellas de vidrio se someten a un proceso de recocido antes o después de la impresión?
Las botellas suelen someterse a un recocido antes de la impresión y otros procesos de decoración posteriores. Tras el moldeado, pasan por el horno de recocido y, a continuación, se someten a inspección y a los trabajos de acabado correspondientes. Algunas tintas de impresión o recubrimientos decorativos requieren otro ciclo de calentamiento o curado posterior. Ese ciclo posterior se adapta a las necesidades de la tinta o del recubrimiento, por lo que sus condiciones pueden diferir del tratamiento original de alivio de tensiones.
¿Se puede recocer el vidrio más de una vez?
Sí. El recocido del vidrio consiste en volver a calentarlo en condiciones adecuadas y, a continuación, enfriarlo de nuevo de forma controlada. Esto puede resultar útil cuando una operación de conformado posterior ha generado nuevas tensiones. Que sea adecuado o no depende del artículo y de su estado. El recocido no repara las grietas ni hace que una botella dañada sea segura para su reutilización. También hay que tener en cuenta la decoración existente y las partes sensibles al calor antes de aplicar otro tratamiento.
¿El recocido hace que una botella sea apta para el llenado en caliente?
El recocido por sí solo no garantiza la idoneidad para el llenado en caliente. Una botella de vidrio para llenado en caliente también debe contar con el material, la forma, la distribución del espesor de la pared y la resistencia al choque térmico adecuados para el proceso previsto. El tapón y las condiciones de llenado también son importantes. Compruebe que las temperaturas de llenado y enfriamiento previstas se ajusten al uso homologado de la botella. La información sobre el rendimiento debe referirse a ese diseño y proceso específicos, y no a las botellas de vidrio recocido en general.
Reflexiones finales
El recocido del vidrio reduce la tensión interna que queda al enfriarse una botella tras su moldeado. La fase de mantenimiento, la velocidad de enfriamiento y el perfil completo de temperatura influyen en el resultado. Jingbo Group fabrica botellas y tarros de vidrio para envases comerciales. Ponte en contacto con nuestro equipo con información sobre su producto, la capacidad necesaria, la cantidad prevista y las condiciones de llenado, para que podamos analizar qué botella es la más adecuada y enviarle muestras.