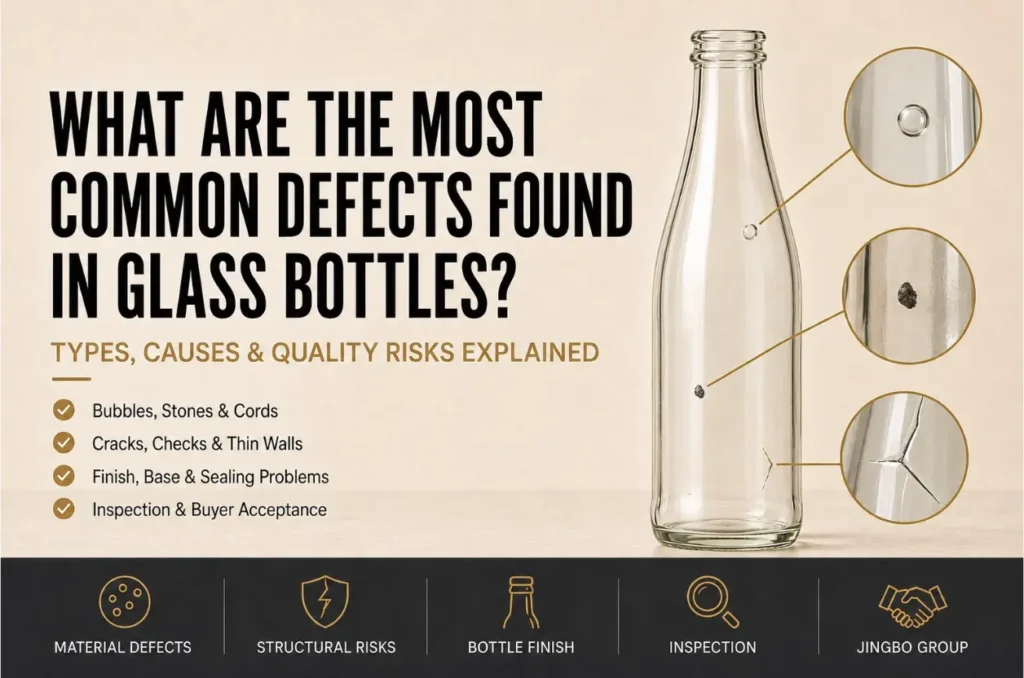
ガラス瓶に見られる最も一般的な欠陥には、気泡、膨れ、石、筋、ひび割れ、亀裂、欠け、壁の薄さ、バードスイング、口部の変形、ガラス分布の不均一、胴部の変形、底部の不安定さ、および過度の内部応力などが挙げられます。.
これらの欠陥は、すべて同じリスクをもたらすわけではありません。小さな密閉気泡は、主に外観に影響を与える程度です。かかと付近のひび割れ、シール面の損傷、あるいはボトル内部のガラスの突起などは、その容器を充填に適さないものにしてしまう可能性があります。.
欠陥の中には、原材料の溶融段階で生じるものもあれば、成形、焼鈍、検査、輸送、あるいは充填の過程で発生するものもあります。その深刻度は、欠陥の大きさ、形状、深さ、位置、およびボトルの用途によって異なります。.
ガラス瓶の欠陥とはどのようなものを指すのでしょうか?
ガラス瓶の欠陥とは、瓶の外観、寸法、清浄度、密封性、機械的性能、あるいは充填への適合性に影響を及ぼす不備のことです。.
欠陥は、実用上3つのグループに分類することができる。.
| 欠陥グループ | 代表的な例 | 考えられる影響 |
|---|---|---|
| 化粧品 | 小さな閉じた気泡、わずかな擦れ、薄いカビ跡、わずかな色むら | 外観や装飾の質に変化が生じる |
| 機能的 | ボトルの傾き、ネック寸法の不適切、底面の不安定さ、過度な楕円度 | 充填、キャッピング、ラベリング、梱包、またはラインの稼働に影響を及ぼします |
| 構造上または安全性に関する | ひび割れ、水ぶくれ、鳥のつり木、ガラス内部の突起、液漏れ | 破損、汚染、または製品の損失を引き起こすおそれがあります |
この分類は有用ですが、万能というわけではありません。あるプロジェクトでは外観上の欠陥に過ぎないものが、別のプロジェクトでは許容できない場合もあります。例えば、琥珀色のソースボトルであれば小さな気泡は許容されるかもしれませんが、装飾のない広い表示面を持つ透明な香水ボトルでは、その気泡は不合格となる可能性があります。.
公的検査制度では、欠陥をリスクに応じて分類しています。例えば、 米国農務省(USDA)『食品容器の規格に関するマニュアル』 同社の食品容器検査システムでは、鳥がぶら下がった跡や、破損・漏れのある容器を重大な不具合として扱っています。ひび割れ、薄くなった箇所、大きな気泡、構造的な膨れは、表面の小さな凹みや軽微な目視上の傷よりも深刻な分類となります。.
これらの米国農務省(USDA)の分類を、普遍的なボトル規格としてそのまま採用すべきではありません。これらは、欠陥の「種類」や「結果」が、単に目に見える欠陥があるという事実よりも重要である理由を示しています。.
ISO 7348 ガラス容器の製造において使用される標準化された用語を規定しています。ただし、最終的な合格基準については、ボトルメーカー、購入者、充填業者、および関連する試験機関の間で合意する必要があります。.
ガラスの内部にはどのような材料上の欠陥が現れるのでしょうか?
ガラス容器の欠陥の中には、ボトルが金型に送られる前に発生するものもあります。これらは、不完全な溶融、閉じ込められたガス、汚染された原材料、耐火物粒子、あるいは溶融ガラス内部の不均一性によって生じます。.
泡、種、そして水ぶくれ
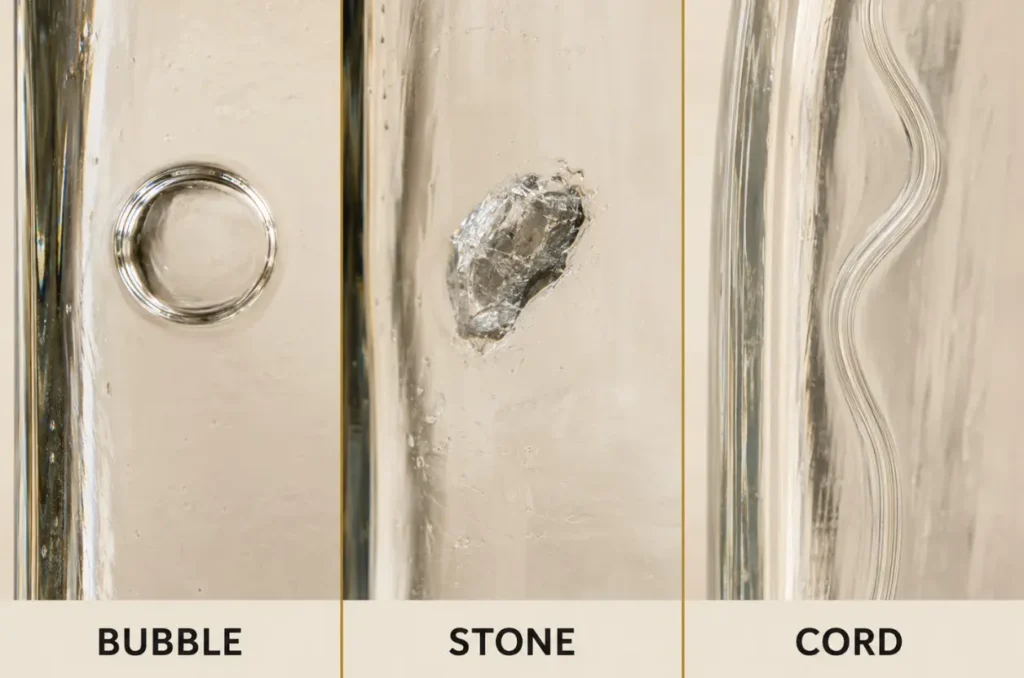
気泡とは、ガラスの中に閉じ込められたガスで満たされた空間のことです。ごく小さな気泡は「シード」と呼ばれることが多く、より大きな空洞は「気泡」や「ブリスター」と呼ばれることがあります。正確な用語やサイズの範囲は、メーカーによって異なる場合があります。.
小さく、丸く、完全に密閉された気泡があるからといって、必ずしもそのボトルが安全でないとは限りません。それが許容されるかどうかは、その気泡の直径、形状、壁面に対する位置、周囲のガラスの厚さ、およびプロジェクトの視覚的要件によって決まります。.
細長い、あるいは伸びた気泡には、より注意を払う必要があります。これらは、ボトルの壁面に薄い部分を作り出す可能性があります。内面や外面に達した気泡は、開いたブリスターとなり、空洞や凹凸を残すことがあります。.
ボトルの口元、底、または本来薄い部分付近にある気泡は、ガラス全体に均一に分布している気泡よりも深刻な場合がある。また、透明な高級ガラス製のボトルでは、琥珀色、緑色、コーティング加工が施されたボトル、あるいはラベルが厚く貼られたボトルに比べて、気泡が目立ちやすい。.
石やその他の固形包有物
石とは、ガラスの中に閉じ込められた固体の粒子のことです。その原因としては、完全に溶けきっていないバッチ原料、炉内の耐火物、不純物を含むカレット、あるいはその他の異物などが考えられます。.
気泡は、不透明な白、灰色、濃い色、あるいは結晶状の斑点として現れることがよくあります。これらは、気体ではなく固体の物質を含んでいるため、気泡とは異なります。.
石の中には、主に外観に影響を与えるものもあります。一方、内包物と周囲のガラスが冷却時に異なる挙動を示すため、局所的な応力集中点となるものもあります。そのリスクは、材質、大きさ、位置、およびボトルの用途によって異なります。.
表面、仕上げ面、底面、または薄い壁の近くにある石は、応力が低い箇所にある小さな孤立した内包物よりも、より注意を払う必要があります。炭酸飲料用のボトル、高温充填用、低温殺菌用、または繰り返し使用されるボトルについては、通常、より厳格な審査が必要となります。.
コード、ストライア、フローライン
コードやストライアは、ガラス内部に波状、糸状、あるいは縞状の領域として現れます。これらは、成形前にガラスの組成、温度、または粘度の違いが完全に均一化されなかったことに起因します。.
「コード」は「ひび」とは異なります。通常、ガラスの流れに沿って現れ、光の下でボトルを回転させると、壁面の中で動いているように見えます。.
細い筋は、主に外観上の問題である可能性があります。太い筋があると、ボトルを通して見える景色が歪んだり、透明なガラスの均一性が損なわれたり、あるいはガラス構造に局所的な違いがあることを示している場合があります。.
許容される水準は、製品によって大きく異なります。高級なフリントボトル、香水瓶、透明な酒類用ボトルなどは、通常、一般的な食品や飲料の包装に比べて、外観に関する要求がより厳しくなります。.
構造用ガラス瓶の欠陥のうち、最も深刻なのはどれか?
構造上の欠陥は、ガラス壁に切れ目を作ったり、危険なほど薄い部分を生じさせたり、容器内に不要なガラスが残ったりする原因となります。これらは、通常の外観上のばらつきよりも、より細心の注意を要します。.
傷やひび割れ
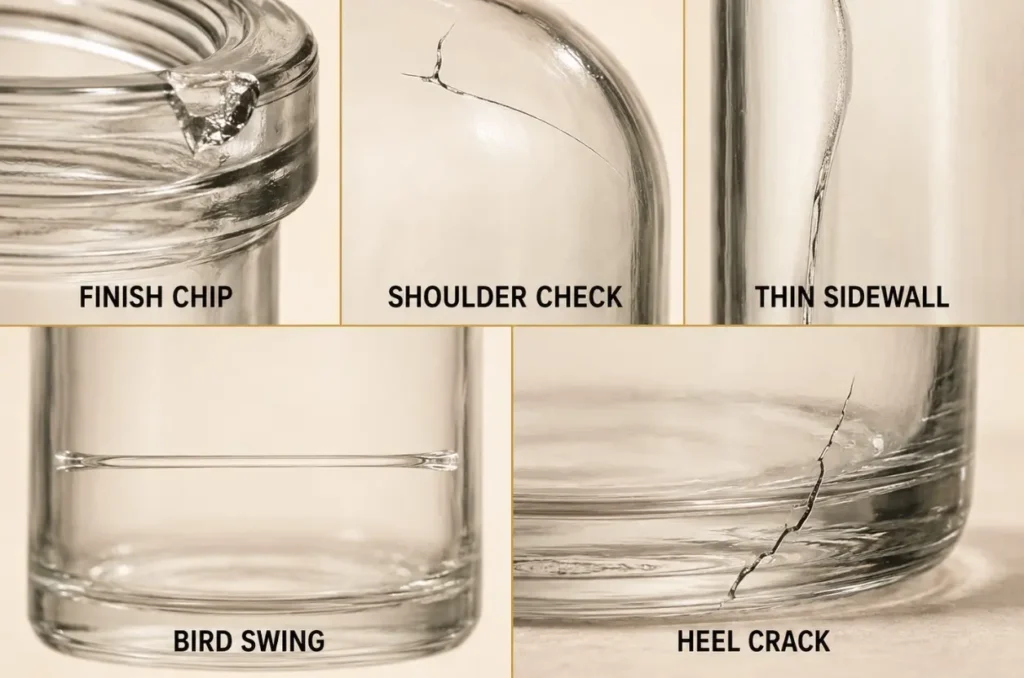
「チェック」とは、ガラスに生じた小さなひびや部分的な破損のことです。これは、仕上げ部分、ネックリング、ショルダー、胴部、ヒール、底面、あるいは成形継ぎ目の周辺に現れることがあります。.
通常の照明の下では、一部の欠陥が見つけにくい場合があります。明るい背景の前でボトルを回転させると、その欠陥が鋭い線として光を反射することがあります。これは、通常の成形継ぎ目よりも明るく、不規則に見えることがあります。.
ひび割れがガラス壁のさらに奥まで、あるいはガラス壁を貫通している可能性があります。いずれの場合も、衝撃、内部圧力、垂直荷重、あるいは温度変化に対するボトルの耐性が低下する恐れがあります。.
かかと部分や底部の点検は、搬送や梱包の際にこれらの部位に衝撃が加わるため、特に重要です。キャッピングの過程で、仕上げ状態の不良がさらに悪化する可能性があります。肩部や側壁のひび割れは、充填、殺菌、輸送、あるいは製品の保管中に拡大する可能性があります。.
目に見えるひび割れは、許容範囲内の外観上の欠陥として扱ってはならない。当該ボトルは廃棄し、必要に応じてその周辺の生産ロットについて調査を行うべきである。.
欠けや縁の損傷
「欠け」とは、ガラスの一部が欠けてしまった箇所を指します。欠けは、ボトルの口元、密閉面、ネジ山、底のふくらみ部分、あるいは底面の接触部分などに生じることがよくあります。.
応力がかかる部分から離れた場所にある軽微な外部の欠けは、シーリングランド上の欠けとは分類が異なる場合があります。ただし、ガラスが剥がれている、あるいは部分的にしか付着していない場合は、常に異物混入の懸念があります。.
仕上げ時の欠けは特に深刻です。これらは、キャップのライナーを損傷させたり、確実な密閉を妨げたり、液漏れを引き起こしたり、キャップの着脱時にガラスの破片が飛び散ったりする原因となります。.
底部の欠けは、ボトルの安定性を損なったり、新たなひび割れの発生源となったりする可能性があります。底部の欠けは、衝撃によって拡大する恐れがあります。鋭い縁がある欠け、ガラスが剥がれている欠け、あるいはひび割れにつながっている欠けは、すべて不良品として排除する必要があります。.
薄くなっている箇所やガラスの分布のムラ
ガラス瓶は、すべての部分で壁の厚さが同じである必要はありません。肩部、胴部、ヒール部、底、口元では、当然ながら使用されるガラスの量が異なります。.
ある部分が承認された設計よりも著しく薄くなったり、ボトルの片側と反対側でガラスの厚さが不均一になったりすると、問題が生じます。.
薄肉部分は、ゴブ重量の不適切、ゴブ温度のムラ、パリソンの形成不良、金型の冷却ムラ、あるいはブロー成形条件の不安定さによって生じることがあります。適切な機器で検査すると、薄い部分、歪み、あるいは異常に柔軟に見える領域として現れる場合があります。.
分布が不均一だと、ボトルの別の部分にガラスが過剰に集中してしまうこともあります。ボトルは総重量の仕様を満たしていても、強度が低い薄い部分が残っている場合があります。したがって、ボトルの重量だけでは、ガラスが適切に分布していることを証明することはできません。.
炭酸ガスによる圧力、高温充填、熱衝撃、重い荷物の垂直積載、あるいは繰り返しの取り扱いなどにさらされるボトルでは、壁が薄いことがより懸念されます。.
鳥のブランコ、スパイク、そして内部のガラス製突起物
「バードスイング」とは、瓶の内部を横切るガラスのひもや橋のようなものです。これは、2つの側壁をつなぐ場合もあれば、側壁と底をつなぐ場合もあります。.
スパイクとは、容器内部にある先の尖ったガラスの突起のことです。ガラス片が刺さっていたり、内部のフィンのような突起があったりする場合も、同様の危険を引き起こす可能性があります。.
こうした欠陥は、洗浄、充填、あるいは製品の流動に支障をきたす可能性があります。さらに重要なことに、この突起が破損して、パッケージ内にガラス片が散らばってしまう恐れがあります。.
バードスイングや内部スパイクは、通常の外観のばらつきには該当しません。これらが確認されたボトルは不合格とする必要があります。また、これらが確認された場合は、成形条件や検査装置の調査が必要となる場合があります。.
ピンホールと漏れ
ピンホールとは、ボトルの壁に開いたごく小さな穴のことです。目には見えにくい場合もありますが、そこから内容物やガス、あるいは真空圧が漏れ出すことがあります。.
ボトルから液体が漏れると、カートンが濡れたり、ラベルが損傷したり、周辺の製品に汚染が及んだり、炭酸が抜けてしまったりする可能性があります。加熱処理された食品の包装においては、液漏れによって包装の密閉性が損なわれることもあります。.
漏れ検査には、加圧、真空、電気的、あるいはその他の自動検査手法が必要となる場合があります。外見上は正常に見えるボトルであっても、ごくわずかな開口部が含まれている可能性があります。.
ボトルの首元や口周りでどのような欠陥が発生するのでしょうか?
「フィニッシュ」とは、キャップ、コルク、ポンプ、スポイト、スプレーノズル、その他の閉鎖部品を取り付けるボトルの上部部分を指します。この部分にわずかな寸法誤差があるだけでも、充填ラインで大きな問題を引き起こす可能性があります。.
仕上げに欠けやひび割れがあると、シーリングがうまく行われないほか、閉鎖処理の際にガラスが剥がれ落ちる原因となる可能性があります。仕上げが不完全だと、意図したガラスの形状の一部が欠けてしまいます。ガラスが過剰にあると、シーリング部分が厚くなったり、不均一になったり、歪んだりすることがあります。.
口部の真円度が不十分な場合、スクリューキャップやライナーが均等に嵌合しないことがあります。口部が傾いていると、キャッピング圧力が不均一になる可能性があります。ねじ形状が不適切な場合、ねじ山のかみ合わせ不良、トルク不足、過大なトルク、漏れ、またはキャップの破損につながる恐れがあります。.
ボアが詰まる現象は、余分なガラスがボトルの開口部を部分的に塞ぐことで発生します。これにより、充填チューブの挿入、コルクの挿入、スポイトやポンプの取り付け、あるいは製品の取り出しに支障をきたす可能性があります。一方、ボアが大きすぎると、キャップの密着性が不十分になるという別の問題が生じる可能性があります。.
また、上部の密封面は十分に平らで均一な状態を保たなければなりません。これは、真空ラグキャップを使用する瓶や、ライナー式キャップを使用するボトルにおいて特に重要です。.
ボトルとキャップは、1つのシステムとして評価すべきです。あるボトル口に適合するキャップであっても、単に両方の開口部の直径がほぼ同じと記載されているという理由だけで、別のボトルにも適合すると決めつけることはできません。.
ボトルの形状は、どのような場合に機能上の欠陥となるのか?
変わった形のボトルは、必ずしも欠陥というわけではありません。円錐形のボトル、平らなボトル、非対称な胴部、ファセット加工が施された表面、幅広の肩、細いウエスト、彫刻のようなシルエットなどは、いずれも独自のブランドアイデンティティを確立するために意図的にデザインされたものです。.
こうしたボトルには、特注の金型や専用の梱包、あるいは充填ラインの設備調整が必要になる場合があります。しかし、それだけでは設計に欠陥があるとは言えません。特注のガラスボトルについては、承認済みの技術図面、確認済みのサンプル、充填要件、および梱包計画によって、正しい形状が定義されます。.
形状上の問題は、製造されたボトルが承認された設計と異なっていたり、合意された寸法公差の範囲外であったり、あるいは意図された包装機能を果たせない場合に、機能上の欠陥となります。.
独自の形状か、それとも意図しない変形か?
円錐形のボトルは、意図的に設計された形状の典型的な例です。その先細りの胴部は、一般的な円筒形のボトルとは大きく異なって見えるかもしれませんが、それでも安定性を保ち、正確に充填され、適切に密封され、製造工程を安全に通過することができます。.
開発の際には、テーパー角、容量、壁面の分布、底面直径、仕上げ位置、および重心を考慮する必要があります。これらの特性が承認された設計と一致している場合、その形状は欠陥とはみなされません。.
意図しない変形はこれとは異なります。丸いボトルは、許容範囲を超えて楕円形になることがあります。四角いボトルは、角がねじれてしまうことがあります。平らなパネルは、内側にへこんだり、外側に膨らんだりすることがあります。意図的に左右対称に作られたボトルであっても、左右で形状が不均一になることがあります。.
大型の平板、急激な形状変化、深いエンボス加工、細いウエスト部、その他の特異な形状は、成形工程を困難にすることがあります。しかし、これらは自動的に欠陥とみなすのではなく、設計上の考慮事項として扱うべきです。金型製作の前に実現可能性を検討し、その後、試作と試験を行う必要があります。.
目に見えるばらつきは、承認された外観または寸法基準を超えている場合、容量に影響を与える場合、装飾に支障をきたす場合、またはボトルの性能に影響を与える場合にのみ、不適合とすべきである。.
垂直度と仕上げの位置合わせ
特注ボトルの輪郭からは、必ずしもその垂直性を判断できるとは限りません。非対称なボトルは、意図したデザインに沿っているにもかかわらず、視覚的に不均衡に見える場合があります。また、意図的に胴部や首の部分をずらして設計されたボトルもあります。.
したがって、技術図面には適切な基準点を明記する必要があります。これには、ベースの接触面、ボトルの中心線、仕上げ位置、シール面、またはその他の寸法基準点が含まれる場合があります。.
従来の直立型ボトルの場合、過度に傾くと、ガイドレールへの接触、充填量の不正確さ、キャップの取り付け位置のずれ、あるいはカートン内での配置の不均一などが生じる可能性があります。非対称の特注ボトルの場合、その判断は、単に目視による直線性だけでなく、承認済みの基準点に基づいて行う必要があります。.
フィニッシュは、その実際の位置または角度が合意された許容範囲外となり、充填、キャッピング、シール、ディスペンシング、または外観に影響を及ぼす場合、欠陥とみなされます。承認された設計に合致する意図的なネックオフセットは、欠陥とはみなされません。.
ベースの安定性と接触面
特注のボトルは、従来の平らな底の形である必要はありません。底が深く盛り上がった形状や、彫刻のような造形が施された底面、太いヒール、中央がくぼんだ形状、あるいはいくつかの装飾的な曲線を持つものもあります。.
重要なのは、ボトルを支える表面です。設計上の接触リングや支持点は、充填、ラベル貼り、梱包、輸送、陳列、および使用といった想定される条件下で、ボトルを安定して支えるものでなければなりません。.
底が広く、デザインが工夫された円錐形のボトルは、背の高い円筒形のボトルよりも安定性が高い場合があります。また、外側の接触面が水平で均一に保たれている限り、底の形状が通常とは異なっていても問題ありません。.
「ロッカー」とは、安定して立つように設計されているにもかかわらず、平らな面に置くと動いたりぐらついたりするボトルのことです。これは、接触リングの凹凸、ヒールの変形、ガラスの余分な部分、底部の成形が中心からずれていること、あるいは冷却の不均一などが原因で生じることがあります。.
底部の状態は、ボトルが意図した通りに自立できない、コンベア上で予期せぬ動きをする、梱包内で傾く、あるいは荷重分布が不均一になるといった場合、機能上の欠陥となります。目に見える金型跡、押し上げ跡、または装飾的な底部の特徴は、承認された設計に合致しており、性能に影響を及ぼさない限り、必ずしも欠陥とはみなされません。.
特注形状のボトルの充填と包装
すべての特注ボトルが、調整なしで標準的な充填ラインを通過できるとは限りません。特殊な形状のボトルには、ボトル用プック、特注のガイドレール、位置決めシステム、専用のスターホイール、形状に合わせたカートン仕切り、成形トレイ、あるいは異なるパレット配置が必要になる場合があります。.
これらの要件は、カスタムパッケージの開発の一環です。これらは、ボトル自体に欠陥があることを意味するものではありません。.
購入者が、そのボトルを既存の充填ラインで使用したり、既存の段ボール箱に収めたりする必要がある場合は、金型を開発する前に、そうした制約条件を提示する必要があります。そうすることで、サプライヤーはボトルの高さ、最大幅、ネック位置、底面の接触面積、ラベル貼付面、コンベア上での挙動、および梱包時の向きなどを検討することができます。.
ライン試験は、可能な限り実際のボトル、キャップ、ラベル、および取り扱い機器を使用して実施すべきである。また、胴部が先細りになっているボトル、肩部が突出しているボトル、重量分布が不均一なボトル、あるいは隣接するボトル間の接触が制限されているボトルについては、梱包試験や輸送試験が必要となる場合もある。.
特定の充填ラインおよび包装システムに対してボトルが承認された後、寸法公差、変形、または不安定さのために生産基準を満たさない製品は、不良品として扱われることがあります。ただし、その異例の設計そのものは、欠陥として分類されるべきではありません。.
金型の継ぎ目や表面の跡は、必ずしも欠陥となるのでしょうか?
機械で製造されたボトルのほとんどには、目に見える金型の継ぎ目があります。成形されたボトルを取り出すためには金型を開く必要があり、金型の各セクションの接合部分に、ガラスにパーティングラインが残ってしまうのです。.
細く、滑らかで、位置が正確な線は、通常、欠陥とはみなされません。ただし、線が鋭利であったり、著しく盛り上がっていたり、ひび割れがあったり、位置が著しくずれていたり、あるいはシールや装飾の妨げとなる位置にある場合は、品質上の問題となります。.
ガラスフラッシュとは、金型の継ぎ目部分に生じる余分な材料のことです。顕著なフラッシュは、鋭い段差のように感じられることがあります。首部の仕上げ部分の周囲にあるフラッシュは、キャップの閉めにくさの原因となるほか、胴体の継ぎ目が太すぎると、ラベルやコーティングの下から目立ってしまうことがあります。.
Jingbo Groupのガイド: ガラス瓶の継ぎ目 通常のボディ、ベース、ネックの継ぎ目と、ひび割れ、鋭いバリ、金型のズレとの違いについて解説しています。.
その他の表面の状態としては、傷、擦り傷、引きずり跡、チェーンの跡、鋳造油の跡、カーボン堆積物、およびガラスの表面が粗く固着している箇所などが挙げられます。.
軽い擦り傷は、主に外観に影響を与える程度です。一方、深い傷や衝撃による跡は、表面の損傷によってガラスの実用強度が低下する可能性があるため、より深刻な問題となります。ボトルには、搬送、バルク処理、梱包、輸送、あるいは顧客の充填ライン上での移動中に、こうした損傷が生じる可能性があります。.
汚れた容器についても、別途注意を払う必要があります。ボトル表面や内部には、油、煤、ほこり、ガラス片、水、梱包材の破片、その他の異物が残っている可能性があります。ガラス自体の構造に問題がないという理由だけで、内部の汚染を容認することはできません。.
その FDAのジュースに関するHACCPガイダンス 特に、ガラス片が食品に混入するのを防ぐための検査および管理措置について論じている。また、空の容器を点検するとともに、受入、保管、搬送、充填、キャッピングの各工程において、瓶が破損するおそれのある箇所を監視することを推奨している。.
ガラス瓶の欠陥の原因は何ですか?
欠陥の種類によって、発生する製造段階が異なります。.
溶融および精錬の過程で、閉じ込められたガスによって気泡が生じることがあり、また、不完全に溶融した材料や炉内の不純物によって石が生じることがあります。ガラスの均質性が低いと、筋や縞、あるいは色のムラが生じることがあります。.
ゴブの重量と温度は、機械に供給されるガラスの量や、金型内でのガラスの流動性に影響を与えます。ゴブの状態が適切でないと、壁が薄くなったり、仕上げが不十分になったり、容量にばらつきが生じたり、底部にガラスが過剰に溜まったりする原因となります。.
成形工程において、パリソンは最終金型に移される前に、正しい内部形状を形成していなければなりません。空気圧、プランジャーの動き、金型温度、冷却、タイミング、あるいは位置合わせが不適切な場合、バードスイング、継ぎ目、ひび割れ、成形不良、およびガラスの分布ムラが生じる可能性があります。.
成形後、ボトルはアニーリング炉内で徐々に冷却されなければなりません。ガラスの内側と外側の冷却速度に大きな差があると、容器内部に残留応力が生じる可能性があります。ボトルは外見上は正常に見えても、充填、キャップ締め、温度変化、あるいは輸送の際に破損しやすくなる場合があります。.
この一連のプロセスについては、Jingbo Groupのガイドで詳しく解説されています。 ガラス瓶の製造工程.
顧客の施設で発見された欠陥のすべてが、ガラス工場で発生したとは限りません。傷、欠け、衝撃によるひび割れ、汚染、ガラスの破損などは、パレットの取り扱い、倉庫での保管、コンテナからの荷下ろし、パレットからの取り出し、搬送、洗浄、充填、キャップ締めなどの過程でも生じることがあります。.
したがって、欠陥の位置や破断パターンを特定することで、それが溶解、成形、冷却、梱包、輸送、あるいは充填ラインのいずれに起因するものかを判断するのに役立ちます。.
ガラス瓶はどのように検査されるのでしょうか?
ガラス瓶の品質検査では、通常、自動検査、寸法測定、実験室での試験、および目視による抜き取り検査を組み合わせて行います。あらゆる欠陥を検出できる単一の方法は存在しません。.
カメラシステムは、表面仕上げ、側壁、ヒール、底面を検査することができます。照明の角度を変えることで、ひび割れ、石の混入、気泡、汚れ、金型による欠陥、形状の不均一などを明らかにすることができます。内部カメラや光学システムを使用すれば、ボトルの開口部から内部を覗き込み、異物やガラスの突起の有無を確認することができます。.
機械式測定器を用いて、ボトルの高さ、直径、垂直度、口部の寸法、開口部、ねじ部、およびシール面を測定します。容量と重量については、承認済みの図面と照合して確認することができます。.
ポラリスコープを使えば、通常の光の下では見えない応力パターンが明らかになります。その ASTMのガラス容器に関する規格 これには、偏光検査、内圧強度、耐熱衝撃性、およびガラス容器のサンプリングに関する方法が含まれる。.
性能テストは、実際の製品を反映したものでなければならない。. ISO 7458 内部耐圧試験の方法を規定している。. ISO 7459 熱衝撃耐性および熱衝撃耐久性について扱っています。.
炭酸飲料のボトルには、内部圧力試験が必要になる場合があります。ホットフィルされた瓶には、熱衝撃評価が必要になる場合があります。パレットに高く積み上げられたボトルには、垂直荷重試験が必要になる場合があります。高級な装飾が施されたボトルには、コーティング、印刷、ラベルの接着性、または耐摩耗性に関する追加の検査が必要になる場合があります。.
装飾上の欠陥は、ベースガラスの欠陥とは区別して記録する必要があります。コーティングの剥がれ、スプレー塗装のムラ、印刷のピンホール、位置合わせのずれ、密着不良、メタライゼーションの傷などは、たとえ下地のボトルが正しく成形されていたとしても、仕上げ上の問題となります。.
買い手は受入基準をどのように設定すべきか?
品質仕様は、「欠陥がない」や「高品質なガラス」といった一般的な表現ではなく、ボトルの実際の使用状況に基づいて策定されるべきである。“
購入者はまず、製品、充填温度、炭酸濃度、封止方法、加工方法、目標保存期間、装飾、輸送方法、および充填ラインの要件を確認する必要があります。.
承認された図面には、ボトルの主な寸法、公称容量、重量、口部形状、開口部、シール面、および関連する公差を明記しなければならない。その他の性能要件としては、内圧、熱衝撃、垂直荷重、衝撃、漏れ、または残留応力などが挙げられる。.
外観に関する要件は、代表的なサンプルを用いて合意しておく必要があります。これは、透明な酒類、香水、化粧品、高級飲料のボトルにおいて特に重要であり、強度には影響しない傷であっても、陳列時の外観を損なう可能性があるからです。.
検査契約書には、当該プロジェクトにおいて、どの欠陥が「重大」、「主要」、「軽微」に該当するかを明記すべきである。また、サンプリング計画、検査条件、許容品質水準、試験方法、および不合格ロットの取り扱い手順についても記載すべきである。.
購入者は、欠陥を示す1枚の写真だけを基準として判断することを避けるべきです。照明、ボトルの色、壁の厚さ、撮影角度、画像の拡大率などによって、同じ傷でも見た目が大きく異なって見えることがあります。.
実物による承認済みサンプル、技術図面、欠陥参照サンプル、および書面による受入基準は、量産に向けたより信頼性の高い根拠となります。.
ガラス瓶はどのような場合に不良品として判定すべきか?
ボトルにひび割れ、危険な欠け、鳥の巣状の凹凸、内部の突起、ガラスの欠け、ピンホール、液漏れ、口部の破損、または破片が飛散したり故障を引き起こしたりする可能性のあるその他の欠陥が見られる場合は、そのボトルの使用を中止してください。.
壁が著しく薄い、膨れが露見している、底が不安定、内径が詰まっている、口部の形状が適合しない、あるいは耐圧試験や耐熱試験に不合格となったボトルも、所定の用途からは除外すべきである。.
性能に影響を及ぼさず、かつ承認された外観基準の範囲内である限り、小さな密閉気泡、わずかな擦り傷、微細なひび割れ、および目に見える成形ラインは許容される場合があります。.
欠陥が目立ちやすいかどうかだけを基準に判断してはなりません。目立ちやすいが滑らかな金型継ぎ目は無害である一方、目立ちにくい微細なヒールチェックであっても、深刻なリスクをもたらす可能性があります。.
不審なボトルが見つかった場合は、簡易検査のために充填するのではなく、隔離する必要があります。可能な限り、ロット番号、金型番号、パレット、製造時刻、および欠陥の位置を記録してください。この情報は、製造業者が問題が孤立したものか、あるいは特定の製造条件に関連するものかを特定するのに役立ちます。.
結論
ガラス瓶によく見られる欠陥には、わずかな気泡や表面の傷から、ひび割れ、壁の薄さ、仕上げの損傷、鳥の巣状の変形、内部のガラス片まで多岐にわたります。.
適切な判断は、欠陥がどこに現れるか、またそれが外観、気密性、充填性、強度、あるいは製品の安全性に影響を与えるかどうかにかかっています。明確な仕様、代表性のあるサンプル、信頼性の高い検査、そして用途に応じた試験こそが、ガラスに通常見られるばらつきと許容できない欠陥を見分ける最善の方法です。.
ガラス瓶を使ったプロジェクトについては、Jingbo Groupまでお問い合わせください。 sales@jbtopglass.com ボトルの種類、容量、製品、キャップ、充填工程、装飾、数量、および配送先をご指定ください。.