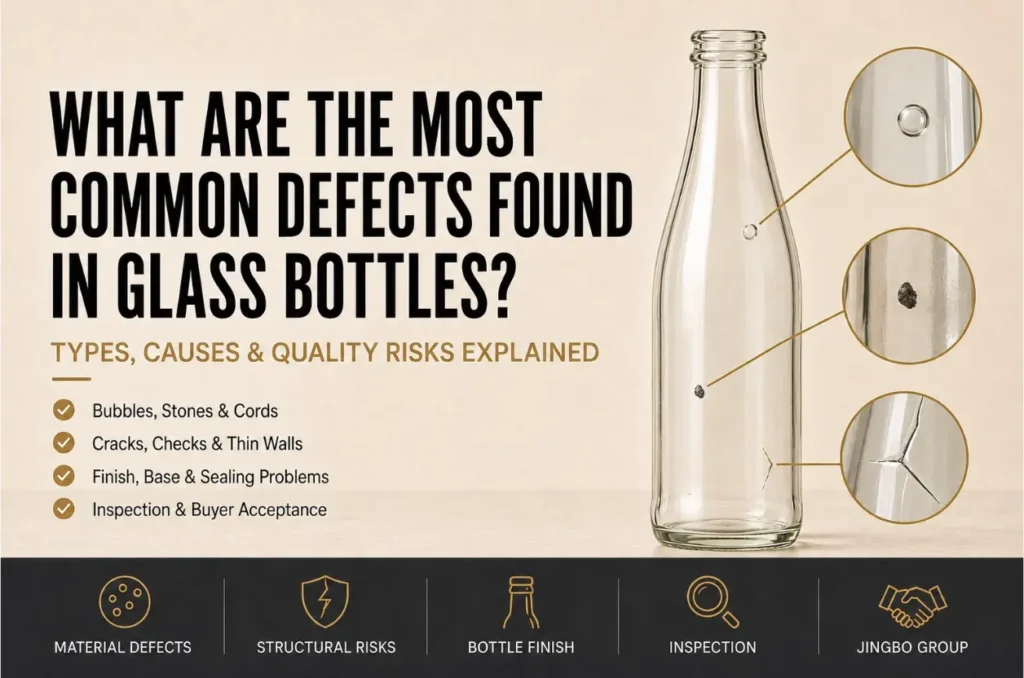
Les défauts les plus courants des bouteilles en verre sont notamment les bulles, les cloques, les inclusions, les cordons, les fissures, les craquelures, les éclats, les parois trop fines, les « bird swings », les finitions mal formées, la répartition inégale du verre, les corps déformés, les bases instables et les contraintes internes excessives.
Ces défauts ne présentent pas tous le même risque. Une petite bulle fermée peut surtout nuire à l'aspect esthétique. Une fissure près du fond, une surface d'étanchéité endommagée ou une projection de verre à l'intérieur de la bouteille peuvent rendre le récipient impropre au remplissage.
Certains défauts apparaissent dès la phase de fusion des matières premières. D'autres se développent lors du moulage, du recuit, du contrôle, du transport ou du remplissage. Leur gravité dépend de leur taille, de leur forme, de leur profondeur, de leur emplacement et de l'usage prévu de la bouteille.
Qu'est-ce qui est considéré comme un défaut sur une bouteille en verre ?
Un défaut d'une bouteille en verre est une anomalie qui affecte l'aspect, les dimensions, la propreté, l'étanchéité, les performances mécaniques ou l'aptitude au remplissage de la bouteille.
Les défauts peuvent être classés en trois grandes catégories.
| Groupe de défauts | Exemples typiques | Effet possible |
|---|---|---|
| Cosmétique | Petites bulles fermées, légères éraflures, légères traces de moisissure, légère variation de couleur | Modifie l'aspect ou la qualité de la décoration |
| Fonctionnel | Bouteille inclinée, dimensions du goulot incorrectes, base instable, ovalité excessive | Cela affecte le remplissage, le bouchage, l'étiquetage, le conditionnement ou le débit de la ligne de production |
| Liés à la structure ou à la sécurité | Fissures, cloques ouvertes, traces de fientes d'oiseaux, éclats de verre à l'intérieur, fuites | Peut entraîner des bris, une contamination ou une perte de produit |
Cette classification est utile, mais elle n'est pas universelle. Un défaut considéré comme esthétique dans un projet peut s'avérer inacceptable dans un autre. Une petite bulle peut être tolérée dans un flacon de sauce de couleur ambrée, mais rejetée dans un flacon de parfum transparent présentant une grande surface visible non décorée.
Les systèmes d'inspection officiels classent également les défauts en fonction du risque qu'ils présentent. Par exemple, le Manuel de l'USDA sur l'état des conteneurs alimentaires considère les balancements et les récipients fissurés ou présentant des fuites comme des défauts critiques dans le cadre de son système d'inspection des récipients alimentaires. Les fissures, les zones amincies, les grosses bulles et les cloques structurelles sont classées comme des défauts plus graves que les petites piqûres superficielles ou les marques visuelles mineures.
Ces catégories définies par l'USDA ne doivent pas être considérées comme des spécifications universelles applicables à tous les flacons. Elles montrent pourquoi la nature et les conséquences d'un défaut importent davantage que le simple fait qu'une marque soit visible.
ISO 7348 fournit une terminologie normalisée utilisée dans la fabrication des récipients en verre. Toutefois, les critères d'acceptation finaux doivent encore faire l'objet d'un accord entre le fabricant de bouteilles, l'acheteur, l'embouteilleur et tout laboratoire d'essais concerné.
Quels défauts de matière apparaissent à l'intérieur du verre ?
Certains défauts des récipients en verre trouvent leur origine avant même que la bouteille n'atteigne le moule. Ils sont dus à une fusion incomplète, à la présence de gaz piégés, à des matières premières contaminées, à des particules réfractaires ou à des irrégularités au sein du verre fondu.
Bulles, graines et cloques
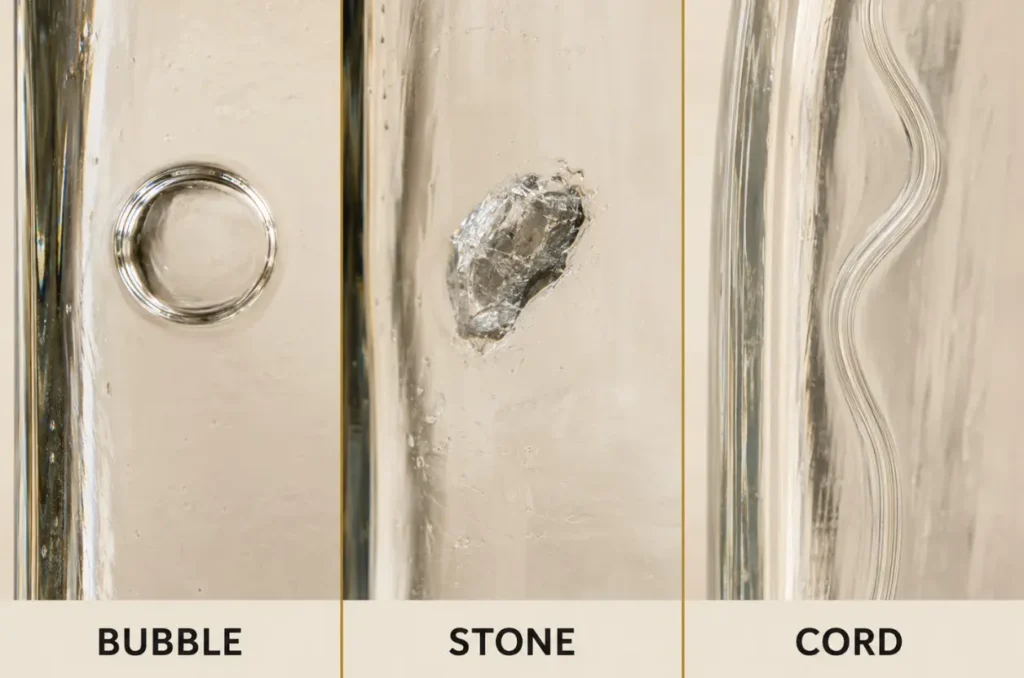
Les bulles sont des espaces remplis de gaz emprisonnés à l'intérieur du verre. Les très petites bulles sont souvent appelées « graines », tandis que les cavités plus grandes peuvent être qualifiées de « bulles » ou de « cloques ». La terminologie exacte et les fourchettes de taille peuvent varier d'un fabricant à l'autre.
La présence d'une petite bulle ronde et entièrement fermée ne signifie pas automatiquement que la bouteille présente un risque. Son acceptabilité dépend de son diamètre, de sa forme, de son emplacement sur la paroi, de l'épaisseur du verre qui l'entoure et des exigences esthétiques du projet.
Les bulles allongées ou étirées nécessitent une attention particulière. Elles peuvent former une zone de faible épaisseur le long de la paroi de la bouteille. Une bulle qui atteint la surface intérieure ou extérieure peut se transformer en cloque ouverte, laissant une cavité ou une zone rugueuse.
Les bulles situées près du goulot, du talon, de la base ou d'une partie naturellement plus fine de la bouteille peuvent être plus préoccupantes que celles entourées de verre réparti de manière homogène. Elles sont également plus visibles dans un verre transparent haut de gamme que dans des bouteilles ambrées, vertes, revêtues ou comportant de nombreuses étiquettes.
Pierres et autres inclusions solides
Une pierre est une particule solide emprisonnée dans le verre. Elle peut provenir d'une charge de fusion incomplètement fondue, de matériaux réfractaires du four, de calcin contaminé ou de toute autre substance étrangère.
Les inclusions se présentent souvent sous la forme de taches opaques blanches, grises, foncées ou cristallines. Elles se distinguent des bulles en ce qu'elles contiennent une matière solide et non du gaz.
Certaines impuretés ont principalement un impact sur l'aspect esthétique. D'autres peuvent créer un point de contrainte local, car l'inclusion et le verre qui l'entoure peuvent se comporter différemment lors du refroidissement. Le risque dépend du matériau, de la taille, de l'emplacement et de l'utilisation prévue de la bouteille.
Une impureté située près de la surface, de la finition, de la base ou d'une paroi mince mérite davantage d'attention qu'une petite inclusion isolée dans une zone peu soumise aux contraintes. Les bouteilles destinées aux produits gazéifiés, au remplissage à chaud, à la pasteurisation ou à un usage répété nécessitent généralement un contrôle plus rigoureux.
Cordons, stries et lignes de coulée
Les cordons et les stries se présentent sous la forme de zones ondulées, filiformes ou striées à l'intérieur du verre. Ils résultent de différences de composition, de température ou de viscosité du verre qui n'ont pas été complètement homogénéisées avant le moulage.
Une strie n'est pas la même chose qu'une fissure. Elle suit généralement le coulissement du verre et semble se déplacer à l'intérieur de la paroi lorsque l'on fait tourner la bouteille à la lumière.
La présence de fines stries peut avant tout être un problème esthétique. Des stries prononcées peuvent fausser la vision à travers la bouteille, donner un aspect moins homogène au verre transparent ou indiquer une variation locale dans la structure du verre.
Le niveau d'acceptabilité dépend fortement du produit. Les bouteilles en verre « flint » haut de gamme, les flacons de parfum et les bouteilles transparentes pour spiritueux sont généralement soumises à des exigences esthétiques plus strictes que les emballages standard destinés aux aliments ou aux boissons.
Quels sont les défauts structurels les plus graves sur les bouteilles en verre ?
Les défauts structurels entaillent la paroi en verre, créent une zone dangereusement fine ou laissent des morceaux de verre indésirables à l'intérieur du récipient. Ils nécessitent davantage de prudence que les simples variations d'aspect.
Contrôles et fissures
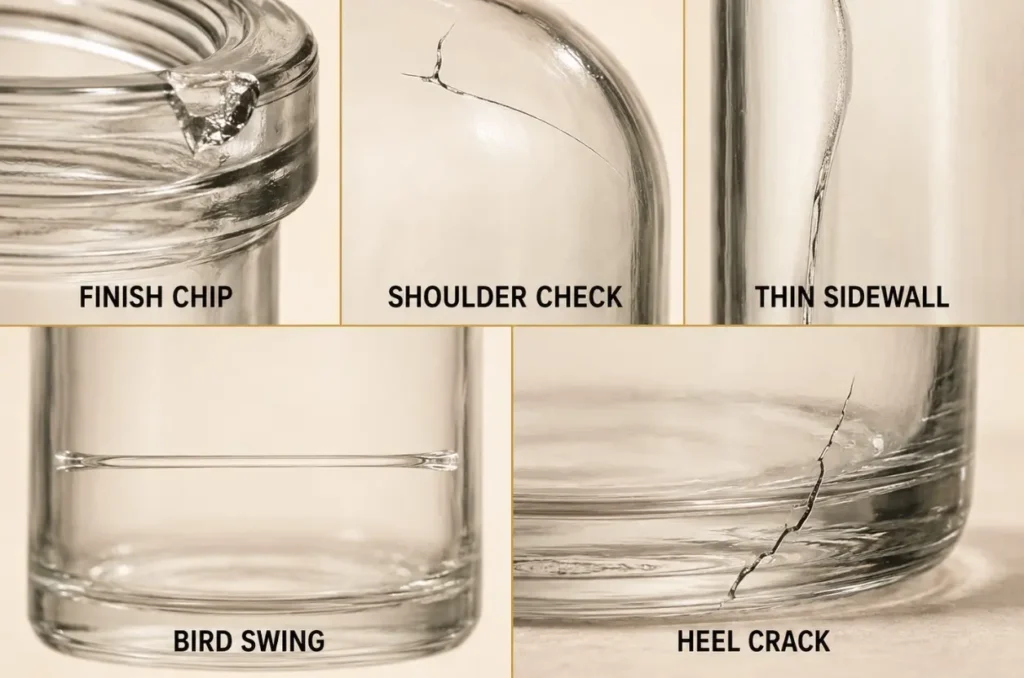
Une fissure est une petite fêlure ou une fracture partielle du verre. Elle peut apparaître au niveau du bord, de l'anneau du col, de l'épaule, du corps, du talon, du socle ou du joint de moulage.
Certains défauts sont difficiles à détecter sous un éclairage ordinaire. Lorsque l'on fait tourner la bouteille devant un fond clair, le défaut peut refléter la lumière sous la forme d'une ligne nette. Il peut paraître plus brillant et plus irrégulier qu'un joint de moulage normal.
Une fissure peut s'étendre plus loin dans la paroi en verre ou la traverser. Dans les deux cas, cela peut réduire la capacité de la bouteille à résister aux chocs, à la pression interne, aux charges verticales ou aux variations de température.
Les contrôles au niveau du talon et de la base sont particulièrement importants, car ces zones sont soumises à des chocs pendant le transport et le conditionnement. Les défauts constatés lors des contrôles finaux peuvent s'aggraver lors du bouchage. Les fissures au niveau de l'épaulement et de la paroi latérale peuvent s'agrandir pendant le remplissage, la pasteurisation, le transport ou le stockage du produit.
Une fissure visible ne doit pas être considérée comme un défaut esthétique acceptable. La bouteille concernée doit être retirée et le lot de production correspondant doit faire l'objet d'une enquête si nécessaire.
Ébréchures et bords abîmés
Un éclat est une zone où un morceau de verre s'est détaché. Les éclats apparaissent souvent au niveau du goulot, de la surface d'étanchéité, du filetage, du talon ou de la zone de contact avec le socle.
Une petite ébréchure externe située loin d'une zone soumise à des contraintes peut être classée différemment d'une ébréchure sur le rebord d'étanchéité. Cependant, un verre détaché ou partiellement fixé constitue toujours un risque de contamination.
Les éclats de finition constituent un problème particulièrement grave. Ils peuvent endommager la membrane d'étanchéité, empêcher une fermeture hermétique, provoquer des fuites ou libérer des fragments de verre lors du bouchage et de l'ouverture.
Les éclats à la base peuvent rendre une bouteille instable ou créer un nouveau point de départ de fissure. Les éclats au talon peuvent s'agrandir sous l'effet d'un choc. Tout éclat présentant un bord tranchant, des fragments de verre détachés ou un lien avec une fissure doit être rejeté.
Zones de faible épaisseur et répartition inégale du verre
Une bouteille en verre n'a pas besoin d'avoir une épaisseur de paroi identique partout. L'épaulement, le corps, le talon, le fond et le goulot nécessitent naturellement des quantités de verre différentes.
Le problème survient lorsqu'une zone présente une épaisseur nettement inférieure à celle prévue par le projet approuvé ou lorsque la répartition du verre n'est pas homogène d'un côté à l'autre de la bouteille.
Une zone amincie peut résulter d'un poids de goutte incorrect, d'une température inégale de la goutte, d'une mauvaise formation de la préforme, de différences de refroidissement du moule ou de conditions de soufflage instables. Elle peut se présenter sous la forme d'une tache claire, d'une déformation ou d'une zone d'aspect anormalement souple lorsqu'elle est inspectée à l'aide d'un équipement adapté.
Une répartition inégale peut également entraîner une accumulation excessive de verre dans une autre partie de la bouteille. Une bouteille peut respecter les spécifications de poids total tout en présentant une partie fragile et fine. Le poids de la bouteille ne suffit donc pas à lui seul à prouver que le verre a été réparti correctement.
Les parois fines posent davantage de problèmes dans les bouteilles soumises à la pression de gaz carbonique, au remplissage à chaud, aux chocs thermiques, à un empilement vertical intense ou à des manipulations répétées.
Balançoires en forme d'oiseaux, pointes et saillies internes en verre
Une « balançoire d'oiseau » est un fil ou un pont de verre qui s'étend à l'intérieur d'une bouteille. Elle peut relier deux parois latérales ou relier la paroi au fond.
Une pointe est une saillie en verre pointue à l'intérieur du récipient. Des particules de verre coincées ou des nervures internes peuvent présenter un risque similaire.
Ces défauts peuvent nuire au rinçage, au remplissage ou à l'écoulement du produit. Plus grave encore, cette saillie peut se casser et se transformer en éclats de verre à l'intérieur de l'emballage.
Les « balançoires » et les picots internes ne constituent pas des variations d'aspect normales. Les bouteilles qui en présentent doivent être rejetées. Leur présence peut également nécessiter une analyse des conditions de moulage et des équipements d'inspection.
Petits trous et fuites
Un trou d'épingle est une très petite ouverture pratiquée dans la paroi de la bouteille. Il peut être difficile à repérer, mais il peut entraîner une fuite du produit, du gaz ou de la pression sous vide.
Une bouteille qui fuit peut mouiller le carton, endommager les étiquettes, contaminer les produits voisins ou entraîner une perte de gaz carbonique. Dans le cas des emballages alimentaires traités thermiquement, une fuite peut également compromettre l'étanchéité de l'emballage.
La détection des fuites peut nécessiter des méthodes d'inspection automatisées, qu'elles soient basées sur la pression, le vide, l'électricité ou d'autres principes. Une bouteille qui semble normale de l'extérieur peut tout de même présenter une très petite ouverture.
Quels défauts peuvent apparaître au niveau du goulot et du col de la bouteille ?
Le goulot est la partie supérieure de la bouteille qui accueille le bouchon, le liège, la pompe, le compte-gouttes, le vaporisateur ou tout autre dispositif de fermeture. De légères erreurs dimensionnelles au niveau de cette zone peuvent entraîner d'importants problèmes sur la ligne de remplissage.
Une finition ébréchée ou fissurée peut empêcher la scellage et entraîner la libération de verre lors de la fermeture. Une finition incomplète fait qu'une partie de la forme prévue du verre fait défaut. Un excès de verre peut créer une zone de scellage épaisse, irrégulière ou déformée.
Un col de bouteille non circulaire peut empêcher un bouchon à vis ou un joint d'étanchéité de se positionner correctement. Un col de bouteille incliné peut entraîner une pression de fermeture inégale. Une géométrie de filetage incorrecte peut entraîner un filetage faussé, un couple insuffisant, un couple excessif, des fuites ou l'endommagement du bouchon.
On parle d'« orifice obstrué » lorsque des résidus de verre bloquent partiellement l'ouverture du flacon. Cela peut gêner le remplissage des tubes, l'insertion du bouchon, l'utilisation des compte-gouttes, des pompes ou la distribution du produit. À l'inverse, un orifice trop large peut poser un autre problème en empêchant une bonne étanchéité du bouchon.
La surface d'étanchéité supérieure doit également rester suffisamment plane et régulière. Ceci est particulièrement important pour les bocaux équipés de couvercles à languettes sous vide et pour les bouteilles dotées de bouchons à joint d'étanchéité.
La bouteille et son bouchon doivent être considérés comme un seul et même système. On ne peut pas partir du principe qu’un bouchon adapté à un type de goulot conviendra à une autre bouteille simplement parce que les deux ouvertures présentent un diamètre approximativement identique.
À partir de quand la forme d'une bouteille constitue-t-elle un défaut fonctionnel ?
Une forme de bouteille inhabituelle ne constitue pas nécessairement un défaut. Les bouteilles coniques, plates, aux formes asymétriques, aux surfaces facettées, aux épaules larges, à la taille étroite et aux profils sculptés peuvent toutes être conçues de manière intentionnelle afin de créer une identité de marque distinctive.
Ces bouteilles peuvent nécessiter des moules sur mesure, un conditionnement spécifique ou des adaptations de l'équipement de la ligne de remplissage. Cela ne signifie pas pour autant que leur conception soit défectueuse. Pour une bouteille en verre sur mesure, ce sont le dessin technique approuvé, l'échantillon validé, les exigences de remplissage et le plan de conditionnement qui définissent la forme adéquate.
Un problème de forme devient un défaut fonctionnel lorsque la bouteille fabriquée s'écarte du modèle approuvé, ne respecte pas les tolérances dimensionnelles convenues ou ne peut pas remplir la fonction d'emballage prévue.
Géométrie personnalisée ou déformation involontaire ?
Une bouteille conique est un exemple frappant de géométrie intentionnelle. Son corps effilé peut sembler très différent de celui d'une bouteille cylindrique standard, mais elle n'en reste pas moins stable, se remplit avec précision, se ferme correctement et circule en toute sécurité tout au long du processus de production.
L'angle de conicité, la capacité, la répartition sur la paroi, le diamètre de la base, la position de finition et le centre de gravité doivent être pris en compte lors de la conception. Lorsque ces caractéristiques correspondent à la conception approuvée, la forme ne constitue pas un défaut.
La déformation involontaire est différente. Une bouteille ronde peut prendre une forme plus ovale que ce qui est autorisé. Une bouteille carrée peut voir ses angles se tordre. Un panneau plat peut s'enfoncer vers l'intérieur ou se bomber vers l'extérieur. Une bouteille conçue pour être symétrique peut présenter des irrégularités d'un côté à l'autre.
Les grands panneaux plats, les transitions marquées, les gaufrages profonds, les rétrécissements et autres caractéristiques inhabituelles peuvent rendre le formage plus exigeant. Toutefois, ces éléments doivent être considérés comme des enjeux techniques plutôt que comme des défauts automatiques. Leur faisabilité doit être évaluée avant la fabrication du moule, puis faire l'objet d'un échantillonnage et d'essais.
Une variation visible ne doit être rejetée que si elle dépasse les normes esthétiques ou dimensionnelles approuvées, modifie la capacité, nuit à la décoration ou affecte les performances de la bouteille.
Perpendicularité et alignement des finitions
La verticalité ne peut pas toujours être évaluée à partir de la silhouette d'une bouteille sur mesure. Une bouteille asymétrique peut paraître visuellement déséquilibrée, même si elle correspond au design prévu. Certaines bouteilles peuvent également présenter un corps ou un col délibérément décalé.
Les points de référence appropriés doivent donc être définis dans le dessin technique. Il peut s'agir, par exemple, de la surface de contact de la base, de l'axe de la bouteille, de la position finale, de la surface d'étanchéité ou d'un autre repère dimensionnel.
Dans le cas d'une bouteille verticale classique, une inclinaison excessive peut entraîner un contact avec les rails de guidage, un remplissage imprécis, la pose de bouchons de travers ou un positionnement irrégulier à l'intérieur d'un carton. Pour une bouteille asymétrique sur mesure, cette évaluation doit se fonder sur ses points de référence approuvés plutôt que sur la seule apparence visuelle de sa rectitude.
Une finition est considérée comme défectueuse lorsque sa position ou son angle réels sortent des limites de tolérance convenues et affectent le remplissage, le bouchage, le scellage, la distribution ou l'aspect. Un décalage intentionnel du col, conforme au modèle approuvé, ne constitue pas un défaut.
Stabilité de la base et surface de contact
Une bouteille sur mesure ne doit pas nécessairement présenter un fond plat classique. Elle peut présenter un renflement profond, un fond sculpté, un talon épais, un creux central ou plusieurs contours décoratifs.
Ce qui importe, c'est la surface sur laquelle repose la bouteille. L'anneau de contact ou les points d'appui prévus doivent assurer la stabilité de la bouteille dans les conditions prévues de remplissage, d'étiquetage, d'emballage, de transport, de présentation et d'utilisation.
Une bouteille conique dotée d'une base large bien conçue peut s'avérer plus stable qu'une bouteille cylindrique haute. Un profil de base atypique peut également convenir, à condition que la surface de contact externe reste plane et régulière.
On appelle « rocker » une bouteille qui bouge ou vacille lorsqu'elle est posée sur une surface plane, alors qu'elle a été conçue pour tenir debout de manière stable. Ce phénomène peut être dû à un anneau de contact irrégulier, à un talon déformé, à un excès de verre, à une base mal centrée ou à un refroidissement irrégulier.
Un défaut au niveau du fond est considéré comme un défaut fonctionnel lorsque la bouteille ne tient pas debout comme prévu, se déplace de manière imprévisible sur un convoyeur, penche à l'intérieur de l'emballage ou entraîne une répartition inégale de la charge. Une marque de moulage visible, un renflement ou un élément décoratif au niveau du fond ne constituent pas automatiquement un défaut s'ils correspondent au design approuvé et n'affectent pas les performances.
Remplissage et conditionnement de bouteilles de formes personnalisées
Toutes les bouteilles sur mesure ne peuvent pas nécessairement passer sur une ligne de remplissage standard sans ajustement. Les formes inhabituelles peuvent nécessiter des supports de bouteilles, des rails de guidage sur mesure, des systèmes d'orientation, des roues en étoile dédiées, des séparateurs de cartons profilés, des plateaux moulés ou une disposition différente des palettes.
Ces exigences s'inscrivent dans le cadre du développement d'un emballage sur mesure. Elles ne signifient pas que la bouteille elle-même soit défectueuse.
Si l'acheteur a besoin que la bouteille puisse être utilisée sur une ligne de remplissage existante ou s'adapte à un carton existant, ces contraintes doivent être communiquées avant la conception du moule. Le fournisseur pourra alors examiner la hauteur de la bouteille, sa largeur maximale, la position du goulot, la surface de contact de la base, la surface d'étiquetage, son comportement sur le convoyeur et son orientation lors de l'emballage.
Les essais de ligne doivent être réalisés, dans la mesure du possible, avec la bouteille, le bouchon, l'étiquette et les équipements de manutention réels. Des essais d'emballage et de transport peuvent également s'avérer nécessaires pour les bouteilles présentant un corps conique, des épaules saillantes, une répartition inégale du poids ou un contact limité entre les bouteilles adjacentes.
Une fois que la bouteille a été homologuée pour une ligne de remplissage et un système de conditionnement spécifiques, les unités de production présentant des défauts dus à des variations dimensionnelles, à une déformation ou à une instabilité peuvent être considérées comme défectueuses. La conception atypique en elle-même ne doit pas être considérée comme un défaut.
Les joints de moulage et les marques en surface constituent-ils toujours des défauts ?
La plupart des bouteilles fabriquées à la machine présentent des joints de moulage visibles. Le moule doit s'ouvrir pour permettre de retirer la bouteille moulée, et les points de jonction entre les différentes parties du moule laissent des lignes de joint sur le verre.
Une ligne fine, lisse et correctement alignée ne constitue généralement pas un défaut. Elle devient toutefois un problème de qualité lorsqu'elle est tranchante, très en relief, fissurée, mal alignée ou située à un endroit où elle nuit à l'étanchéité ou à la décoration.
Les bavures de verre correspondent à un excès de matière au niveau du joint du moule. Des bavures prononcées peuvent donner l'impression d'une arête vive. Les bavures au niveau du col peuvent gêner la fermeture, tandis qu'une jointure trop marquée sur le corps du récipient peut rester visible sous une étiquette ou un revêtement.
Le guide de Jingbo Group sur coutures des bouteilles en verre explique en quoi les joints normaux du corps, de la base et du col se distinguent des fissures, des bavures acérées et des défauts d'ajustement du moule.
Parmi les autres défauts de surface, on peut citer les rayures, les éraflures, les traces de frottement, les marques de chaîne, les traces d'huile de moule, les dépôts de carbone et les zones rugueuses où le verre est collé.
Les légères éraflures peuvent principalement altérer l'aspect esthétique. Les rayures profondes et les marques d'impact sont plus graves, car les dommages superficiels peuvent réduire la résistance pratique du verre. Ces dommages peuvent apparaître sur les bouteilles lors du convoyage, de la manutention en vrac, du conditionnement, du transport ou lors de leur déplacement sur la ligne de remplissage du client.
Les récipients sales nécessitent également une attention particulière. De l'huile, du carbone, de la poussière, des particules de verre, de l'eau, des résidus d'emballage ou d'autres corps étrangers peuvent subsister à l'extérieur ou à l'intérieur d'une bouteille. Une contamination interne ne peut être tolérée au seul motif que la structure du verre est intacte.
Le Guide de la FDA sur le système HACCP pour les jus de fruits traite plus particulièrement des mesures d'inspection et de contrôle visant à empêcher les éclats de verre de se retrouver dans les produits alimentaires. Il recommande de vérifier les récipients vides et de surveiller les zones où des bouteilles risquent de se briser lors de la réception, du stockage, du transport, du remplissage et du bouchage.
Quelles sont les causes des défauts des bouteilles en verre ?
Les défauts peuvent trouver leur origine à différentes étapes de la production.
Au cours de la fusion et de l'affinage, les gaz piégés peuvent former des bulles, tandis que des matériaux non complètement fondus ou une contamination du four peuvent entraîner la formation de pierres. Un manque d'homogénéité du verre peut se traduire par l'apparition de cordons, de stries ou d'irrégularités de couleur.
Le poids et la température de la goutte de verre influent sur la quantité de verre introduite dans la machine et sur la facilité avec laquelle il se déplace à l'intérieur du moule. Une goutte de verre mal dosée peut entraîner des parois trop fines, une finition incomplète, une capacité inégale ou un excès de verre au fond du récipient.
Au cours du formage, la paraison doit prendre la forme interne correcte avant d'être transférée dans le moule final. Une pression d'air, un mouvement du piston, une température du moule, un refroidissement, un timing ou un alignement incorrects peuvent entraîner l'apparition de « bird swings », de joints, de fissures, de finitions déformées et une répartition inégale du verre.
Une fois moulée, la bouteille doit refroidir progressivement dans un four de recuit. Si le verre intérieur et le verre extérieur refroidissent à des vitesses très différentes, des contraintes résiduelles peuvent subsister à l'intérieur du récipient. La bouteille peut sembler normale, mais devenir plus fragile lors du remplissage, du bouchage, des variations de température ou du transport.
La procédure complète est expliquée dans le guide de Jingbo Group consacré à Comment sont fabriquées les bouteilles en verre ?.
Les défauts constatés chez le client ne trouvent pas tous leur origine à l'usine de verre. Les rayures, les éclats, les fissures dues à un choc, les impuretés et le verre brisé peuvent également apparaître lors de la manutention des palettes, du stockage en entrepôt, du déchargement des conteneurs, de la dépalettisation, du transport, du rinçage, du remplissage et du bouchage.
L'identification de l'emplacement du défaut et du type de fracture peut donc aider à déterminer s'il provient de la fusion, du formage, du refroidissement, du conditionnement, du transport ou de la chaîne de remplissage.
Comment les bouteilles en verre sont-elles contrôlées ?
Le contrôle qualité des bouteilles en verre associe généralement l'inspection automatique, la mesure dimensionnelle, les essais en laboratoire et l'échantillonnage visuel. Aucune méthode ne permet à elle seule de détecter tous les défauts possibles.
Les systèmes de caméras permettent d'inspecter la finition, les parois latérales, le talon et la base. Différents angles d'éclairage permettent de détecter les fissures, les impuretés, les bulles, la saleté, les défauts de moulage et les irrégularités de forme. Des caméras internes ou des systèmes optiques peuvent examiner l'intérieur de la bouteille à travers son goulot afin de détecter toute contamination ou présence de fragments de verre.
Les jauges mécaniques mesurent la hauteur, le diamètre, la perpendicularité, les dimensions du goulot, l'ouverture, le filetage et la surface d'étanchéité de la bouteille. La capacité et le poids peuvent être vérifiés par rapport au plan homologué.
Un polariscope permet de mettre en évidence des motifs de contrainte invisibles à la lumière ordinaire. Le Normes ASTM relatives aux récipients en verre notamment les méthodes d'examen polariscopique, de résistance à la pression interne, de résistance aux chocs thermiques et d'échantillonnage des récipients en verre.
Les tests de performance doivent refléter les caractéristiques réelles du produit. ISO 7458 précise les méthodes permettant de tester la résistance à la pression interne. ISO 7459 couvre la résistance aux chocs thermiques et la résistance à long terme aux chocs thermiques.
Une bouteille de boisson gazeuse peut nécessiter un essai de pression interne. Un bocal rempli à chaud peut nécessiter une évaluation au choc thermique. Les bouteilles conditionnées en piles hautes sur des palettes peuvent nécessiter un essai de charge verticale. Une bouteille haut de gamme décorée peut nécessiter des contrôles supplémentaires concernant le revêtement, l'impression, l'adhérence de l'étiquette ou la résistance à l'abrasion.
Les défauts de décoration doivent être consignés séparément des défauts du verre de base. Le décollement des revêtements, les irrégularités de la couleur pulvérisée, les microperforations d'impression, les problèmes d'alignement, la faible adhérence et les rayures sur la métallisation constituent des problèmes de finition, même lorsque la bouteille sous-jacente est correctement formée.
Comment les acheteurs doivent-ils définir leurs critères d'acceptation ?
Un cahier des charges doit se fonder sur l'utilisation réelle de la bouteille plutôt que sur des formulations générales telles que “ sans défaut ” ou “ verre de haute qualité ”.”
L'acheteur doit tout d'abord vérifier les caractéristiques du produit, notamment la température de remplissage, le niveau de gazéification, le type de bouchon, le procédé de fabrication, la durée de conservation visée, la décoration, le mode de transport et les exigences relatives à la ligne de remplissage.
Le plan approuvé doit indiquer les dimensions principales de la bouteille, sa capacité nominale, son poids, son type de finition, son ouverture, sa surface d'étanchéité ainsi que les tolérances applicables. D'autres exigences de performance peuvent concerner la pression interne, les chocs thermiques, les charges verticales, les chocs, les fuites ou les contraintes résiduelles.
Les exigences esthétiques doivent être définies à partir d'échantillons représentatifs. Cela revêt une importance particulière pour les bouteilles destinées aux alcools clairs, aux parfums, aux cosmétiques et aux boissons haut de gamme, pour lesquelles une marque qui n'affecte pas la résistance peut néanmoins nuire à l'aspect recherché en rayon.
Le contrat d'inspection doit préciser quels défauts sont considérés comme critiques, majeurs ou mineurs pour le projet en question. Il doit également définir le plan d'échantillonnage, les conditions d'inspection, les niveaux de qualité acceptables, les méthodes d'essai et la procédure à suivre en cas de rejet de lots.
Les acheteurs doivent éviter de se baser sur une seule photo d'un défaut pour établir une norme générale. L'éclairage, la couleur de la bouteille, l'épaisseur de la paroi, l'angle de prise de vue et le grossissement de l'image peuvent faire apparaître une même marque sous un jour très différent.
Un échantillon physique validé, un plan technique, des échantillons de référence des défauts et des critères d'acceptation écrits constituent une base plus fiable pour la production en série.
Dans quels cas faut-il rejeter une bouteille en verre ?
Il convient de ne plus utiliser une bouteille lorsqu'elle présente une fissure, un éclat dangereux, une bosse, une arête interne, des morceaux de verre détachés, un trou d'épingle, une fuite, un goulot cassé ou tout autre défaut susceptible de libérer des fragments ou d'entraîner une défaillance.
Les flacons présentant des parois excessivement fines, des cloques ouvertes, des bases instables, des orifices obstrués, des finitions incompatibles ou ayant échoué aux essais de pression et de résistance thermique doivent également être écartés de l'application prévue.
La présence de petites bulles fermées, de légères éraflures, de fines stries et de lignes de moulage visibles peut être tolérée dès lors qu'elle n'affecte pas les performances et reste conforme à la norme esthétique approuvée.
La décision ne doit jamais reposer uniquement sur le fait que le défaut soit facile à repérer ou non. Un joint de moulage très visible mais lisse peut être inoffensif, tandis qu'une fine fissure au talon, bien que difficile à repérer, peut présenter un risque sérieux.
Lorsqu'une bouteille suspecte est détectée, il convient de la mettre à l'écart plutôt que de la remplir pour effectuer un test informel. Le lot, le numéro de moule, la palette, l'heure de production et l'emplacement du défaut doivent être consignés dans la mesure du possible. Ces informations aident le fabricant à déterminer si le problème est isolé ou lié à une condition de production spécifique.
Conclusion
Les défauts courants des bouteilles en verre vont des petites bulles et des marques superficielles aux fissures, en passant par les parois trop fines, les finitions endommagées, les « bird swings » et les fragments de verre à l'intérieur.
Le choix de la décision appropriée dépend de l'emplacement du défaut et de son incidence sur l'aspect, l'étanchéité, le remplissage, la résistance ou la sécurité du produit. Des spécifications claires, des échantillons représentatifs, des contrôles fiables et des essais adaptés à l'application constituent les meilleurs moyens de distinguer les variations normales du verre des défauts inacceptables.
Pour un projet concernant des bouteilles en verre, contactez Jingbo Group à l'adresse suivante : sales@jbtopglass.com en précisant le type de bouteille, la contenance, le produit, le type de bouchon, le procédé de remplissage, la décoration, la quantité et la destination.