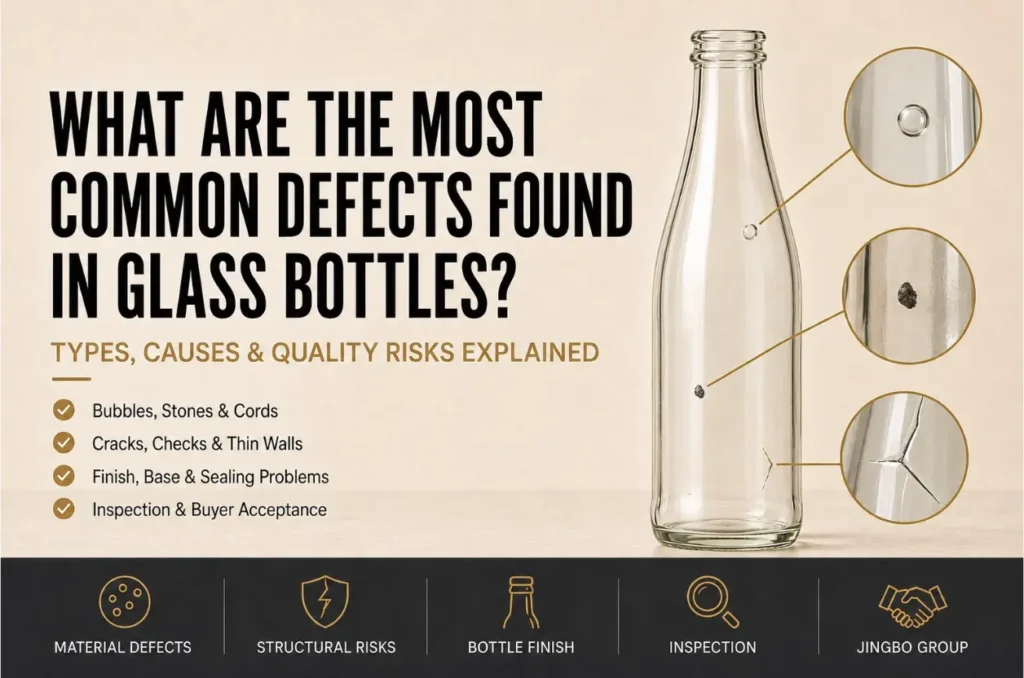
Entre los defectos más comunes de las botellas de vidrio se encuentran las burbujas, las ampollas, las impurezas, los cordones, las grietas, las fisuras, las astillas, las paredes delgadas, los «columpios de pájaro», los acabados malformados, la distribución desigual del vidrio, los cuerpos deformados, las bases inestables y la tensión interna excesiva.
No todos estos defectos entrañan el mismo riesgo. Una pequeña burbuja cerrada puede afectar principalmente al aspecto. Una grieta cerca del talón, una superficie de sellado dañada o una protuberancia de vidrio en el interior de la botella pueden hacer que el envase no sea apto para su llenado.
Algunos defectos se originan durante la fusión de las materias primas. Otros se producen durante el moldeado, el recocido, la inspección, el transporte o el llenado. Su gravedad depende de su tamaño, forma, profundidad, posición y del uso previsto de la botella.
¿Qué se considera un defecto en una botella de vidrio?
Un defecto en una botella de vidrio es una irregularidad que afecta al aspecto, las dimensiones, la limpieza, la capacidad de sellado, el rendimiento mecánico o la idoneidad para el llenado de la botella.
Los defectos pueden clasificarse en tres grupos prácticos.
| Grupo de defectos | Ejemplos típicos | Posible efecto |
|---|---|---|
| Cosmética | Pequeñas burbujas cerradas, pequeños arañazos, ligeras marcas de moho, ligera variación de color | Cambios en el aspecto o en la calidad de la decoración |
| Funcional | Botella torcida, dimensiones incorrectas del cuello, base inestable, ovalidad excesiva | Afecta al llenado, taponado, etiquetado, embalaje o al movimiento de la línea de producción |
| De carácter estructural o relacionados con la seguridad | Grietas, ampollas abiertas, marcas de picos de pájaros, astillas de cristal en el interior, fugas | Puede provocar roturas, contaminación o pérdida de producto |
Esta clasificación resulta útil, pero no es universal. Un defecto que sea meramente estético en un proyecto puede resultar inaceptable en otro. Una pequeña burbuja puede tolerarse en una botella de salsa de color ámbar, pero rechazarse en una botella de perfume transparente con una amplia superficie de exposición sin decoraciones.
Los sistemas de inspección oficiales también clasifican los defectos en función del riesgo. Por ejemplo, el Manual del USDA sobre el estado de los envases alimentarios Considera que los balanceos y los envases rotos o con fugas son defectos críticos dentro de su sistema de inspección de envases alimentarios. Las grietas, las zonas delgadas, las burbujas grandes y las ampollas estructurales reciben clasificaciones más graves que los pequeños hoyos superficiales o las marcas visuales menores.
Estas categorías del USDA no deben tomarse como una especificación universal para las botellas. Sirven para ilustrar por qué el tipo y las consecuencias de un defecto son más importantes que el mero hecho de que una marca sea visible.
ISO 7348 ofrece una terminología normalizada utilizada en la fabricación de envases de vidrio. No obstante, los criterios de aceptación finales aún deben acordarse entre el fabricante de botellas, el comprador, la empresa de envasado y cualquier laboratorio de ensayo pertinente.
¿Qué defectos de material aparecen en el interior del cristal?
Algunos defectos de los envases de vidrio se originan antes de que la botella llegue al molde. Se deben a una fusión incompleta, a la presencia de gases atrapados, a materias primas contaminadas, a partículas refractarias o a irregularidades en el vidrio fundido.
Burbujas, semillas y ampollas
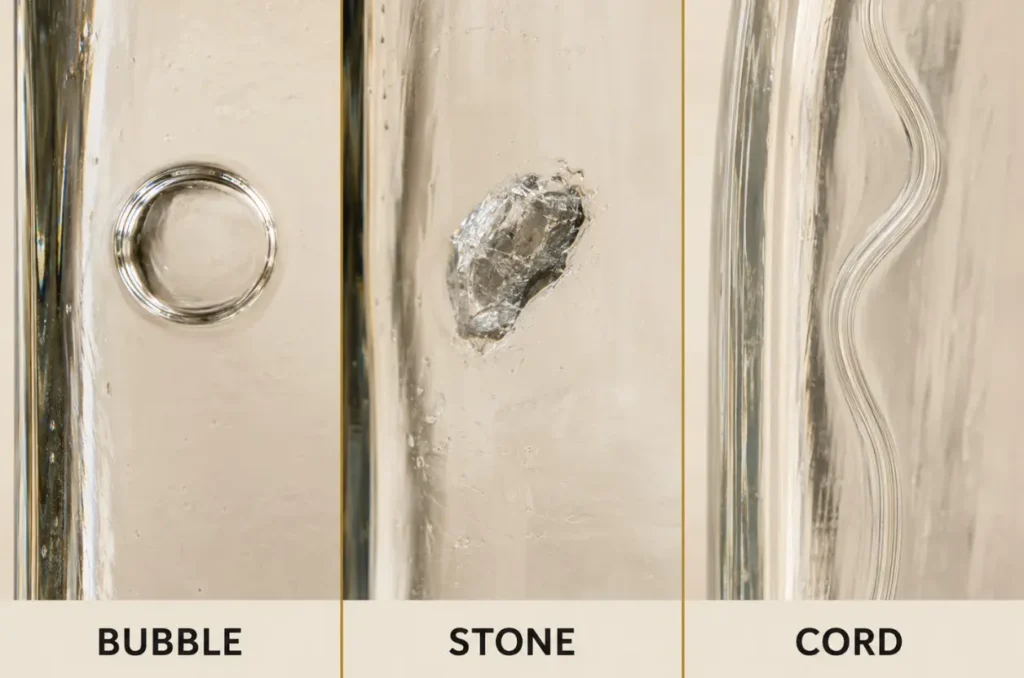
Las burbujas son espacios llenos de gas que quedan atrapados en el interior del vidrio. Las burbujas muy pequeñas suelen denominarse «semillas», mientras que las cavidades más grandes pueden describirse como «burbujas» o «ampollas». La terminología exacta y los rangos de tamaño pueden variar según el fabricante.
La presencia de una pequeña burbuja redonda y totalmente cerrada no implica automáticamente que la botella no sea segura. Su aceptabilidad depende de su diámetro, su forma, su ubicación en la pared, el grosor del vidrio que la rodea y los requisitos estéticos del proyecto.
Las burbujas alargadas o estiradas requieren mayor atención. Pueden crear una zona delgada a lo largo de la pared de la botella. Una burbuja que llegue a la superficie interior o exterior puede convertirse en una ampolla abierta, dejando una cavidad o una zona rugosa.
Las burbujas situadas cerca del cuello, el fondo o una parte naturalmente más delgada de la botella pueden ser más graves que las burbujas rodeadas de vidrio distribuido de manera uniforme. Además, se aprecian más en el vidrio transparente de alta calidad que en las botellas de color ámbar, verde, recubiertas o con muchas etiquetas.
Piedras y otras inclusiones sólidas
Una piedra es una partícula sólida atrapada en el interior del vidrio. Puede proceder de material de la mezcla que no se haya fundido por completo, de material refractario del horno, de vidrio triturado contaminado o de cualquier otra sustancia extraña.
Los cálculos suelen presentarse como manchas opacas de color blanco, gris, oscuro o cristalinas. Se diferencian de las burbujas en que contienen material sólido en lugar de gas.
Algunas impurezas afectan principalmente al aspecto. Otras pueden crear un punto de tensión local, ya que la inclusión y el vidrio que la rodea pueden comportarse de forma diferente durante el enfriamiento. El riesgo depende del material, el tamaño, la posición y el uso previsto de la botella.
Una imperfección cercana a la superficie, al acabado, a la base o a una pared delgada merece más atención que una pequeña inclusión aislada en una zona de baja tensión. Las botellas destinadas a productos carbonatados, al llenado en caliente, a la pasteurización o al uso repetido suelen requerir una revisión más rigurosa.
Cordones, estrías y líneas de flujo
Los cordones y las estrías se manifiestan como zonas onduladas, filiformes o rayadas en el interior del vidrio. Se deben a diferencias en la composición, la temperatura o la viscosidad del vidrio que no se homogeneizaron por completo antes del moldeado.
Una veta no es lo mismo que una grieta. Suele seguir el flujo del vidrio y parece moverse dentro de la pared cuando se gira la botella a la luz.
Las vetas finas pueden ser, ante todo, una cuestión estética. Las vetas marcadas pueden distorsionar la visión a través de la botella, hacer que el cristal transparente parezca menos uniforme o indicar una diferencia local en la estructura del cristal.
El nivel aceptado depende en gran medida del producto. Las botellas de cristal de alta calidad, los frascos de perfume y las botellas transparentes para licores suelen tener requisitos estéticos más exigentes que los envases estándar para alimentos o bebidas.
¿Cuáles son los defectos estructurales más graves en las botellas de vidrio?
Los defectos estructurales interrumpen la pared de vidrio, crean una zona peligrosamente delgada o dejan restos de vidrio no deseados en el interior del recipiente. Requieren mayor precaución que las variaciones visuales habituales.
Revisiones y grietas
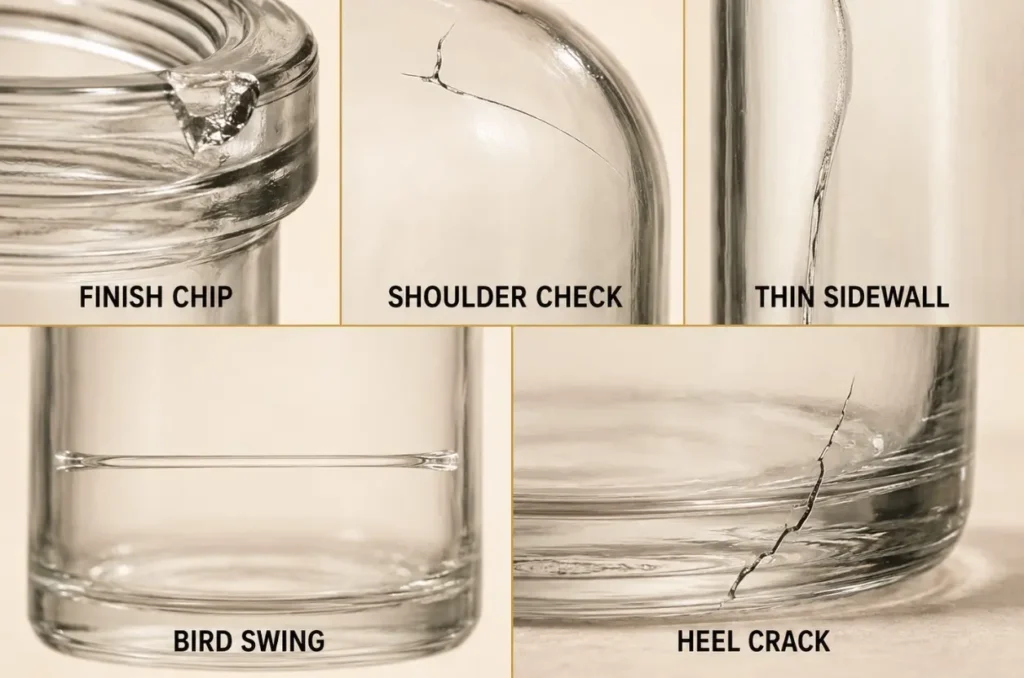
Una grieta es una pequeña fisura o fractura parcial en el cristal. Puede aparecer alrededor del acabado, el anillo del cuello, el hombro, el cuerpo, el talón, la base o la junta del molde.
Algunas imperfecciones son difíciles de apreciar bajo luz normal. Al girar la botella frente a un fondo claro, el defecto puede reflejar la luz en forma de una línea nítida. Puede parecer más brillante y más irregular que una costura de molde normal.
Una grieta puede extenderse más hacia el interior de la pared de vidrio o atravesarla. Cualquiera de estas situaciones puede reducir la capacidad de la botella para resistir impactos, presión interna, cargas verticales o cambios de temperatura.
Es especialmente importante revisar el talón y la base, ya que estas zonas sufren impactos durante el transporte y el envasado. Los defectos detectados en la fase final pueden agravarse durante el taponado. Las grietas en el hombro y en las paredes laterales pueden agrandarse durante el llenado, la pasteurización, el transporte o el almacenamiento del producto.
Una grieta visible no debe considerarse un defecto estético aceptable. La botella afectada debe retirarse y, cuando sea necesario, debe investigarse el lote de producción correspondiente.
Astillas y bordes dañados
Una astilla es una zona en la que se ha desprendido un trozo de vidrio. Las astillas suelen aparecer alrededor del cuello de la botella, la superficie de sellado, la rosca, el talón o la zona de contacto con la base.
Una pequeña mella externa en una zona sometida a tensión puede tener una clasificación diferente a la de una mella en la superficie de sellado. Sin embargo, el cristal suelto o parcialmente adherido siempre supone un riesgo de contaminación.
Las astillas de acabado son especialmente peligrosas. Pueden dañar el revestimiento del cierre, impedir un sellado fiable, provocar fugas o desprender fragmentos de vidrio durante el taponado y la apertura.
Las astillas en la base pueden hacer que una botella se vuelva inestable o crear un nuevo punto de origen de fractura. Las astillas en el talón pueden agrandarse con el impacto. Cualquier astilla que presente un borde afilado, fragmentos de vidrio sueltos o esté unida a una grieta debe ser descartada.
Puntos delgados y distribución irregular del vidrio
Una botella de vidrio no necesita tener el mismo grosor de pared en todas sus partes. El hombro, el cuerpo, el talón, la base y el cuello utilizan, naturalmente, cantidades diferentes de vidrio.
El problema surge cuando una zona presenta un grosor considerablemente inferior al del diseño aprobado o cuando la distribución del vidrio no es uniforme de un lado a otro de la botella.
Una zona delgada puede deberse a un peso incorrecto de la gota, a una temperatura irregular de la misma, a una formación deficiente de la preforma, a diferencias en el enfriamiento del molde o a condiciones de soplado inestables. Puede presentarse como una mancha clara, una deformación o una zona de aspecto inusualmente flexible cuando se inspecciona con el equipo adecuado.
Una distribución desigual también puede provocar que quede demasiado vidrio en otra parte de la botella. Una botella puede cumplir con las especificaciones de peso total y, aun así, presentar una sección débil y delgada. Por lo tanto, el peso de la botella por sí solo no puede demostrar que el vidrio se haya distribuido correctamente.
Las paredes delgadas son motivo de mayor preocupación en las botellas expuestas a la presión de la carbonatación, al llenado en caliente, a los choques térmicos, al apilamiento vertical intenso o a la manipulación repetida.
Columpios para pájaros, puntas y salientes de cristal internos
Un «columpio de pájaro» es una tira o puente de vidrio que se extiende por el interior de una botella. Puede unir dos paredes laterales o unir la pared con la base.
Una punta es una protuberancia de cristal afilada que se encuentra en el interior del recipiente. Las partículas de cristal incrustadas o las aletas internas pueden suponer un peligro similar.
Estos defectos pueden afectar al enjuague, al llenado o al flujo del producto. Y lo que es más importante, la protuberancia puede romperse y quedar fragmentos de vidrio sueltos dentro del envase.
Las protuberancias en forma de pájaro y las púas internas no son variaciones normales del aspecto. Las botellas que las presenten deben rechazarse. Su presencia también puede requerir una investigación de las condiciones de moldeado y del equipo de inspección.
Agujeros y fugas
Un orificio minúsculo es una abertura muy pequeña en la pared de la botella. Puede resultar difícil de ver, pero puede provocar que se escape el producto, el gas o la presión de vacío.
Una botella con fugas puede mojar la caja de cartón, dañar las etiquetas, contaminar los productos cercanos o provocar la pérdida de gas. En los envases de alimentos sometidos a tratamiento térmico, una fuga también puede comprometer el sellado del envase.
La detección de fugas puede requerir métodos de inspección automatizados, como los basados en presión, vacío, electricidad u otros. Una botella que parezca normal desde el exterior puede contener, aun así, una abertura muy pequeña.
¿Qué defectos se producen en la zona del cuello y el tapón de la botella?
El cuello es la parte superior de la botella donde se coloca el tapón, el corcho, la bomba, el gotero, el pulverizador u otro tipo de cierre. Pequeños errores dimensionales en esta zona pueden provocar graves problemas en la línea de llenado.
Un acabado astillado o agrietado puede impedir el sellado y provocar que se desprenda vidrio durante la aplicación del cierre. Un acabado incompleto hace que falte parte de la forma prevista del vidrio. Un exceso de vidrio puede dar lugar a una zona de sellado gruesa, irregular o deformada.
Un acabado descentrado puede impedir que un tapón de rosca o una junta de cierre se asienten de forma uniforme. Un acabado inclinado puede provocar una presión de taponado desigual. Una geometría incorrecta de la rosca puede dar lugar a que la rosca se estropee, a un par de apriete insuficiente, a un par de apriete excesivo, a fugas o a daños en el cierre.
Se produce un «cuello obstruido» cuando un exceso de vidrio bloquea parcialmente la boca de la botella. Esto puede dificultar el llenado de los tubos, la inserción del corcho, el uso de cuentagotas y bombas, o la dosificación del producto. Por su parte, un cuello demasiado ancho puede generar otro problema, ya que no garantiza un cierre hermético.
La superficie de sellado superior también debe mantenerse lo suficientemente plana y uniforme. Esto es especialmente importante en el caso de los tarros con tapas de vacío y las botellas con cierres con revestimiento interior.
La botella y el cierre deben evaluarse como un único sistema. No se puede dar por sentado que un tapón que se adapta a un tipo de boca vaya a funcionar en otra botella simplemente porque ambas aberturas tengan un diámetro aproximado similar.
¿Cuándo se convierte la forma de una botella en un defecto funcional?
Una forma inusual de la botella no es necesariamente un defecto. Las botellas cónicas, las botellas planas, los cuerpos asimétricos, las superficies facetadas, los hombros anchos, las cinturas estrechas y los perfiles esculpidos pueden diseñarse de forma intencionada para crear una identidad de marca distintiva.
Es posible que estas botellas requieran moldes a medida, un embalaje específico o ajustes en los equipos de la línea de llenado. Eso no significa que el diseño sea defectuoso. En el caso de una botella de vidrio a medida, el plano técnico aprobado, la muestra confirmada, los requisitos de llenado y el plan de embalaje definen cuál debe ser su forma correcta.
Un problema de forma se convierte en un defecto funcional cuando la botella fabricada difiere del diseño aprobado, no se ajusta a las tolerancias dimensionales acordadas o no puede cumplir la función de envase prevista.
¿Geometría personalizada o deformación involuntaria?
Una botella cónica es un claro ejemplo de geometría intencionada. Aunque su cuerpo cónico pueda parecer muy diferente al de una botella cilíndrica estándar, sigue siendo estable, se puede llenar con precisión, se sella correctamente y se maneja de forma segura a lo largo del proceso de producción.
Durante el desarrollo deben tenerse en cuenta el ángulo de conicidad, la capacidad, la distribución de las paredes, el diámetro de la base, la posición de acabado y el centro de gravedad. Cuando estas características se ajustan al diseño aprobado, la forma no se considera un defecto.
La deformación involuntaria es diferente. Una botella redonda puede volverse más ovalada de lo permitido. Una botella cuadrada puede presentar esquinas torcidas. Un panel plano puede hundirse hacia dentro o abombarse hacia fuera. Una botella diseñada para ser simétrica puede presentar irregularidades de un lado a otro.
Las grandes superficies planas, las transiciones bruscas, los relieves profundos, las partes más estrechas y otras características inusuales pueden complicar el proceso de conformado. Sin embargo, deben considerarse aspectos de ingeniería y no defectos automáticos. Es necesario evaluar su viabilidad antes de la fabricación del molde, y posteriormente realizar muestreos y ensayos.
Una variación visible solo debe rechazarse cuando supere la norma estética o dimensional aprobada, altere la capacidad, interfiera con la decoración o afecte al rendimiento de la botella.
Verticalidad y alineación de acabados
La verticalidad no siempre puede evaluarse a partir del contorno de una botella personalizada. Una botella asimétrica puede parecer desequilibrada a simple vista, aunque se ajuste al diseño previsto. Algunas botellas también pueden presentar un cuerpo o un cuello desplazados intencionadamente.
Por lo tanto, en el plano técnico deben definirse los puntos de referencia correctos. Entre ellos pueden figurar la superficie de contacto de la base, la línea central de la botella, la posición de acabado, la superficie de sellado u otro punto de referencia dimensional.
En el caso de una botella vertical convencional, una inclinación excesiva puede provocar el contacto con los carriles guía, un llenado impreciso, la colocación sesgada del tapón o una disposición irregular dentro de la caja de cartón. En el caso de una botella asimétrica a medida, esa misma valoración debe basarse en sus puntos de referencia aprobados, en lugar de basarse únicamente en la rectitud visual.
Un acabado se considera defectuoso cuando su posición o ángulo real se sale de los límites de tolerancia acordados y afecta al llenado, al taponado, al sellado, a la dosificación o al aspecto. Un cuello con un desplazamiento intencionado que se ajuste al diseño aprobado no se considera un defecto.
Estabilidad de la base y superficie de contacto
Una botella personalizada no tiene por qué tener una base convencional de aspecto plano. Puede presentar una base abombada, una parte inferior esculpida, un talón grueso, un centro rebajado o varios contornos decorativos.
Lo importante es la superficie sobre la que se apoya la botella. El anillo de contacto o los puntos de apoyo previstos deben mantener la botella estable en las condiciones previstas de llenado, etiquetado, embalaje, transporte, exposición y uso.
Una botella cónica con una base ancha bien diseñada puede resultar más estable que una botella cilíndrica alta. Un perfil de base poco habitual también puede ser aceptable siempre que la superficie de contacto exterior se mantenga nivelada y uniforme.
Una botella «rocker» es aquella que se mueve o se tambalea cuando se coloca sobre una superficie plana, a pesar de haber sido diseñada para mantenerse firme. Esto puede deberse a un anillo de contacto irregular, un talón deformado, un exceso de vidrio, una base descentrada o un enfriamiento desigual.
Una imperfección en la base se considera un defecto funcional cuando la botella no se mantiene en pie como está previsto, se desplaza de forma impredecible en una cinta transportadora, se inclina dentro del embalaje o provoca una distribución desigual de la carga. Una marca de molde visible, un abombamiento o un elemento decorativo en la base no se consideran automáticamente defectuosos si se ajustan al diseño aprobado y no afectan al rendimiento.
Llenado y envasado de botellas con formas personalizadas
No todas las botellas personalizadas tienen que pasar por una línea de llenado estándar sin necesidad de ajustes. Las formas poco habituales pueden requerir soportes para botellas, raíles de guía personalizados, sistemas de orientación, ruedas estrelladas específicas, separadores de cartón con forma, bandejas moldeadas o una disposición diferente de los palés.
Estos requisitos forman parte del proceso de desarrollo de envases a medida. No significan que la botella en sí tenga ningún defecto.
Si el comprador necesita que la botella se pueda utilizar en una línea de llenado ya existente o que quepa en una caja de cartón ya existente, dichas restricciones deben comunicarse antes de que se desarrolle el molde. De este modo, el proveedor podrá evaluar la altura de la botella, la anchura máxima, la posición del cuello, el área de contacto de la base, la superficie de la etiqueta, el comportamiento en la cinta transportadora y la orientación de embalaje.
Las pruebas de línea deben realizarse, siempre que sea posible, con la botella, el cierre, la etiqueta y el equipo de manipulación reales. También pueden ser necesarias pruebas de embalaje y transporte en el caso de botellas con cuerpo cónico, hombros salientes, distribución desigual del peso o contacto limitado entre botellas adyacentes.
Una vez que la botella ha sido aprobada para una línea de llenado y un sistema de envasado concretos, las unidades de producción que no superen los controles debido a variaciones dimensionales, deformaciones o inestabilidad pueden considerarse defectuosas. El diseño atípico en sí mismo no debe clasificarse como un defecto.
¿Las costuras del molde y las marcas en la superficie son siempre defectos?
La mayoría de las botellas fabricadas a máquina presentan costuras visibles del molde. El molde debe abrirse para poder extraer la botella una vez moldeada, y los puntos de unión entre las secciones del molde dejan líneas de separación en el vidrio.
Una línea fina, lisa y correctamente alineada no suele considerarse un defecto. Se convierte en un problema de calidad cuando es muy marcada, está muy elevada, presenta grietas, está muy desalineada o se encuentra en un lugar en el que interfiere con el sellado o la decoración.
Las rebabas de vidrio son el exceso de material que se forma a lo largo de la junta del molde. Las rebabas pronunciadas pueden notarse como una arista afilada. Las rebabas alrededor del acabado del cuello pueden dificultar el cierre, mientras que una costura muy marcada en el cuerpo puede quedar visible bajo una etiqueta o un recubrimiento.
Guía de Jingbo Group sobre las costuras de las botellas de cristal explica en qué se diferencian las costuras normales del cuerpo, la base y el cuello de las grietas, las rebabas afiladas y el desajuste del molde.
Otras imperfecciones superficiales son los arañazos, las rozaduras, las marcas de arrastre, las marcas de cadena, las marcas de aceite de molde, los depósitos de carbón y las zonas rugosas de cristal adherido.
Las pequeñas marcas de desgaste pueden afectar principalmente al aspecto. Los arañazos profundos y las marcas de impacto son más graves, ya que los daños en la superficie pueden reducir la resistencia práctica del vidrio. Las botellas pueden sufrir estos daños durante el transporte, la manipulación a granel, el embalaje, el traslado o el movimiento en la línea de llenado del cliente.
Los envases sucios también requieren una atención especial. En el exterior o en el interior de una botella pueden quedar restos de aceite, hollín, polvo, partículas de vidrio, agua, restos de embalaje u otros materiales extraños. No se puede aceptar la contaminación interna simplemente porque la estructura del vidrio en sí esté en buen estado.
El Guía de la FDA sobre el sistema HACCP para zumos Aborda específicamente las medidas de inspección y control destinadas a evitar que los fragmentos de vidrio se introduzcan en los productos alimenticios. Recomienda revisar los envases vacíos y vigilar las zonas en las que las botellas puedan romperse durante la recepción, el almacenamiento, el transporte, el llenado y el taponado.
¿Qué provoca los defectos en las botellas de vidrio?
Los distintos defectos se originan en diferentes fases de la producción.
Durante la fusión y el refinado, el gas atrapado puede formar burbujas, mientras que los materiales que no se han fundido por completo o la contaminación del horno pueden dar lugar a la formación de impurezas. La falta de homogeneidad del vidrio puede provocar la aparición de cordones, rayas o irregularidades en el color.
El peso y la temperatura de la gota de vidrio influyen en la cantidad de vidrio que entra en la máquina y en la facilidad con la que se desplaza dentro del molde. Una gota incorrecta puede provocar paredes delgadas, un acabado incompleto, un grosor irregular o un exceso de vidrio en la base.
Durante el proceso de moldeado, la preforma debe adquirir la forma interna correcta antes de pasar al molde final. Una presión de aire, un movimiento del émbolo, una temperatura del molde, una refrigeración, una sincronización o una alineación incorrectas pueden provocar oscilaciones, costuras, grietas, acabados deformados y una distribución desigual del vidrio.
Tras su moldeado, la botella debe enfriarse gradualmente en un horno de recocido. Si el vidrio interior y el exterior se enfrían a velocidades muy diferentes, pueden quedar tensiones residuales en el interior del envase. La botella puede parecer normal, pero volverse más frágil durante el llenado, el taponado, los cambios de temperatura o el transporte.
El proceso completo se explica en la guía de Jingbo Group sobre cómo se fabrican las botellas de vidrio.
No todos los defectos detectados en las instalaciones del cliente se originan en la fábrica de vidrio. Los arañazos, las astillas, las grietas por impacto, la contaminación y los cristales rotos también pueden producirse durante la manipulación de palés, el almacenamiento en almacén, la descarga de contenedores, el despaletizado, el transporte, el enjuague, el llenado y el taponado.
Por lo tanto, identificar la ubicación del defecto y el patrón de fractura puede ayudar a determinar si se debe a la fusión, el conformado, el enfriamiento, el embalaje, el transporte o la línea de llenado.
¿Cómo se inspeccionan las botellas de vidrio?
La inspección de calidad de las botellas de vidrio suele combinar la inspección automática, la medición dimensional, los ensayos de laboratorio y el muestreo visual. Ningún método por sí solo puede detectar todos los defectos posibles.
Los sistemas de cámaras pueden inspeccionar el acabado, las paredes laterales, el talón y la base. Los diferentes ángulos de iluminación ayudan a detectar grietas, piedras, burbujas, suciedad, defectos de moldeo e irregularidades en la forma. Las cámaras internas o los sistemas ópticos pueden examinar el interior de la botella a través de la abertura para detectar contaminación y salientes de vidrio.
Los medidores mecánicos miden la altura, el diámetro, la verticalidad, las dimensiones del cuello, la abertura, la rosca y la superficie de sellado de la botella. La capacidad y el peso pueden comprobarse comparándolos con el plano homologado.
Un polariscopio revela patrones de tensión que no son visibles bajo la luz normal. El Normas ASTM para envases de vidrio incluyen métodos para el examen polariscópico, la resistencia a la presión interna, la resistencia al choque térmico y el muestreo de envases de vidrio.
Las pruebas de rendimiento deben reflejar el producto real. ISO 7458 especifica los métodos para comprobar la resistencia a la presión interna. ISO 7459 abarca la resistencia al choque térmico y la resistencia a los ciclos de choque térmico.
Es posible que una botella de bebida carbonatada deba someterse a ensayos de presión interna. Un tarro llenado en caliente puede requerir una evaluación de choque térmico. Las botellas embaladas en palés altos pueden necesitar ensayos de carga vertical. Una botella con decoración de alta gama puede requerir comprobaciones adicionales del recubrimiento, la impresión, la adherencia de la etiqueta o la abrasión.
Los defectos de decoración deben registrarse por separado de los defectos del vidrio base. El desprendimiento de recubrimientos, la aplicación irregular del color pulverizado, los poros en la impresión, el mal registro, la adhesión deficiente y los arañazos en la metalización son problemas de acabado, incluso cuando la botella subyacente está correctamente moldeada.
¿Cómo deben establecer los compradores los criterios de aceptación?
Las especificaciones de calidad deben basarse en el uso real de la botella, en lugar de en afirmaciones generales como “sin defectos” o “vidrio de alta calidad”.”
El comprador debe confirmar en primer lugar el producto, la temperatura de llenado, el nivel de carbonatación, el cierre, el método de elaboración, el plazo de conservación previsto, la decoración, el método de transporte y los requisitos de la línea de llenado.
El plano aprobado deberá indicar las dimensiones principales de la botella, su capacidad nominal, su peso, su acabado, su abertura, su superficie de sellado y las tolerancias pertinentes. Los requisitos de rendimiento adicionales pueden referirse a la presión interna, el choque térmico, la carga vertical, los impactos, las fugas o la tensión residual.
Las expectativas estéticas deben acordarse a partir de muestras representativas. Esto es especialmente importante en el caso de las botellas de licores transparentes, perfumes, cosméticos y bebidas de alta gama, en las que una marca que no afecte a la resistencia puede, aun así, perjudicar el aspecto que se pretende que tengan en el lineal.
El acuerdo de inspección debe especificar qué defectos se consideran críticos, graves o leves para el proyecto en cuestión. Asimismo, debe establecer el plan de muestreo, las condiciones de inspección, los niveles de calidad aceptables, los métodos de ensayo y el procedimiento para gestionar los lotes rechazados.
Los compradores deben evitar utilizar una sola fotografía de un defecto como referencia única. La iluminación, el color de la botella, el grosor de la pared, el ángulo de la cámara y el aumento de la imagen pueden hacer que una misma marca tenga un aspecto muy diferente.
Una muestra física homologada, un plano técnico, muestras de referencia de defectos y unos criterios de aceptación por escrito constituyen una base más fiable para la producción en serie.
¿Cuándo debe rechazarse una botella de vidrio?
No se debe utilizar una botella cuando presente grietas, astillas peligrosas, salientes, puntas internas, trozos de vidrio sueltos, agujeros minúsculos, fugas, el cuello roto u otro defecto que pueda desprender fragmentos o provocar un fallo.
Las botellas con paredes excesivamente delgadas, ampollas abiertas, bases inestables, orificios obstruidos, acabados incompatibles o que no hayan superado las pruebas de presión y térmicas también deben descartarse para la aplicación prevista.
Las pequeñas burbujas cerradas, los ligeros arañazos, las finas estrías y las líneas de molde visibles pueden ser aceptables siempre que no afecten al rendimiento y se mantengan dentro de la norma estética aprobada.
La decisión nunca debe basarse únicamente en si el defecto es fácil de detectar. Una junta de molde muy visible pero lisa puede ser inofensiva, mientras que una pequeña grieta en el talón puede pasar desapercibida y, aun así, suponer un riesgo grave.
Cuando se encuentre una botella sospechosa, debe aislarse en lugar de llenarse para realizar una prueba informal. Siempre que sea posible, deben registrarse el lote, el número de molde, el palé, la hora de producción y la ubicación del defecto. Esta información ayuda al fabricante a determinar si el problema es aislado o está relacionado con una condición específica de producción.
Conclusión
Los defectos habituales de las botellas de vidrio van desde pequeñas burbujas y marcas superficiales hasta grietas, paredes delgadas, acabados dañados, «columpios de pájaro» y fragmentos de vidrio en el interior.
La decisión correcta depende de dónde aparezca el defecto y de si afecta al aspecto, la estanqueidad, el relleno, la resistencia o la seguridad del producto. Unas especificaciones claras, muestras representativas, una inspección fiable y ensayos específicos para cada aplicación son las mejores formas de distinguir entre las variaciones normales del vidrio y los defectos inaceptables.
Si tienes un proyecto relacionado con botellas de cristal, ponte en contacto con Jingbo Group en sales@jbtopglass.com indicando el tipo de botella, la capacidad, el producto, el cierre, el proceso de llenado, la decoración, la cantidad y el destino.